Tại sao máy đóng gói tốc độ cao lại mất độ chính xác từ rất lâu trước khi xảy ra sự cố nghiêm trọng?
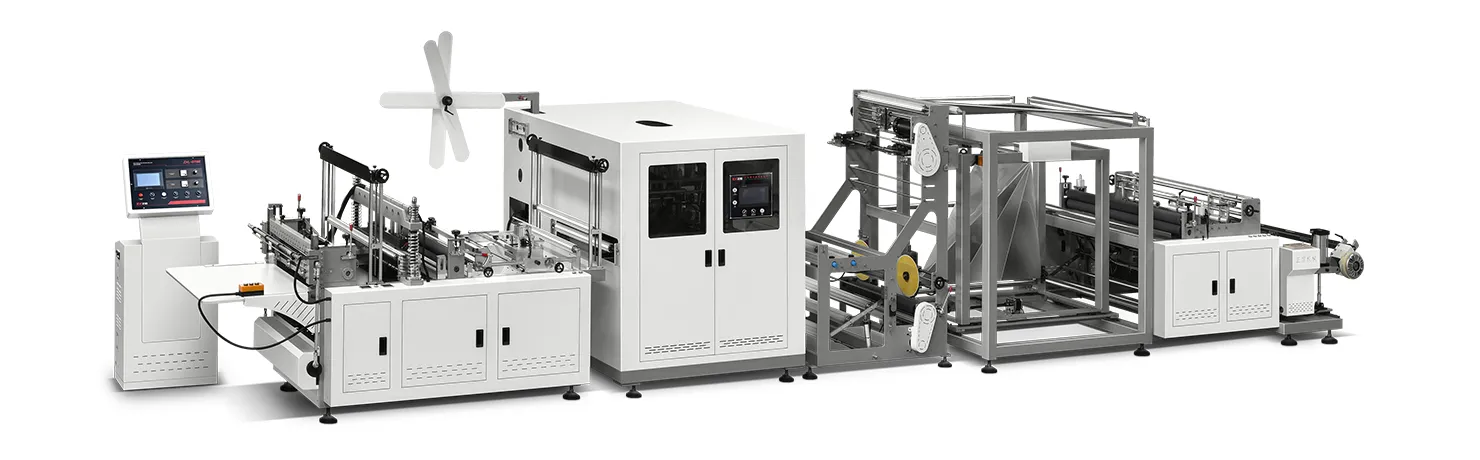
Hầu hết các sự cố đều bắt đầu từ những thay đổi nhỏ: bụi sợi trên cảm biến, một chi tiết cố định bị lỏng, thanh dẫn bị khô, đe không bằng phẳng, bộ lọc điện bị nhiễm bẩn, hoặc một dây đai dần mất độ căng. Quá trình sản xuất vẫn tiếp tục, nhưng theo dõi trên web, chiều dài túi, độ bền mối hàn, vị trí cắt, độ rung và tỷ lệ sản phẩm bị loại bắt đầu trục trặc. Nếu việc bảo trì phải chờ đến khi máy ngừng hoạt động, các kỹ thuật viên sẽ phải chẩn đoán nhiều lỗi tương tác với nhau trong áp lực phải hoàn thành công việc. Lịch trình chỉ dựa trên ngày tháng cũng sẽ thất bại khi một máy hoạt động ba ca còn máy khác chỉ chạy hai lần một tuần. Một chương trình thực tiễn sẽ kết hợp các kiểm tra theo ca với các nhiệm vụ theo giờ vận hành và các giới hạn về tình trạng máy. Chương trình này ghi lại các phát hiện, linh kiện, cài đặt và công việc theo dõi. Sổ tay hướng dẫn của nhà sản xuất vẫn là nguồn tham chiếu chính, trong khi nhà máy sử dụng thời gian vận hành và bằng chứng thực tế để điều chỉnh các khoảng thời gian bảo trì. Nhà cung cấp nên cung cấp một ma trận bảo trì có thể tùy chỉnh cho từng mô-đun OEM hoặc ODM trong dòng sản phẩm được giao.
Một kế hoạch bảo trì đáng tin cậy kết hợp việc vệ sinh và kiểm tra an toàn trong mỗi ca làm việc với các đợt kiểm tra hàng tuần, các điểm bảo dưỡng theo số giờ hoạt động, các giới hạn dựa trên tình trạng máy, bôi trơn có kiểm soát, hiệu chuẩn và các công việc khắc phục được ghi chép đầy đủ. Zhengxin điều chỉnh lịch trình sao cho phù hợp với từng cấu hình máy, vật liệu, tốc độ, môi trường và chu kỳ làm việc.
Khung làm việc sau đây giúp các giám đốc nhà máy xây dựng lịch trình hỗ trợ quá trình sản xuất thay vì gây ra các đợt ngừng hoạt động không cần thiết. Khung này phân chia các công việc như bảo dưỡng định kỳ cho nhân viên vận hành trong mỗi ca làm việc, các nhiệm vụ bảo trì chuyên môn, các điểm kiểm tra theo giờ vận hành, hiệu chuẩn, giám sát tình trạng thiết bị và dịch vụ bảo trì từ nhà sản xuất; sau đó liên kết từng hoạt động can thiệp với việc cấp phép vận hành an toàn, xác minh chất lượng, mức tiêu thụ phụ tùng thay thế và kiểm soát công thức sản xuất.
Tạo mức tham chiếu dựa trên hướng dẫn sử dụng, chu kỳ làm việc và điều kiện môi trường
Thu thập tài liệu hướng dẫn sử dụng cuối cùng, bảng bôi trơn, bản vẽ điện, sơ đồ khí nén, danh sách linh kiện, bản sao lưu phần mềm, hồ sơ kiểm tra chấp nhận tại nhà máy (FAT) và các số liệu đo đạc khi vận hành thử. Ghi chép số giờ mỗi ca, số ca mỗi ngày, số lần bắt đầu ca, số lần chuyển ca, trọng lượng riêng của vật liệu (GSM), tốc độ tối đa, mức độ bụi, nhiệt độ, độ ẩm và chất lượng khí nén.
- Hãy sử dụng số giờ thực tế trên đồng hồ đo giờ hoặc thời gian hoạt động của PLC, chứ không phải các con số ước tính dựa trên lịch.
- Cần rút ngắn khoảng thời gian kiểm tra trong các trường hợp có bụi mài mòn, độ ẩm cao, nguồn điện không ổn định hoặc khi thiết bị hoạt động liên tục.
- Tách riêng các công việc kiểm tra, bôi trơn, hiệu chuẩn và thay thế theo kế hoạch.
- Giao từng nhiệm vụ cho một nhân viên vận hành, kỹ thuật viên, thợ điện hoặc kỹ sư của nhà sản xuất được ủy quyền.
- Đảm bảo các chức năng an toàn nằm ngoài phạm vi truy cập không được phép để điều chỉnh quy trình sản xuất.
Lịch trình dưới đây chỉ là cơ sở tham khảo cho việc lập kế hoạch, không thay thế cho Sổ tay hướng dẫn của Nhà cung cấp. Vui lòng phê duyệt các khoảng thời gian bảo dưỡng và loại dầu bôi trơn phù hợp với từng mẫu máy trước khi sử dụng. Hãy ghi lại các chỉ số đo lường khi máy còn sạch tại thời điểm đưa vào vận hành để các kỹ thuật viên sau này có thể so sánh trong các điều kiện tương đương, thay vì chỉ dựa vào trí nhớ.
Hoàn tất các công việc vệ sinh và kiểm tra khởi động sau mỗi ca làm việc
Vào đầu mỗi ca làm việc, hãy kiểm tra các thiết bị bảo vệ, nút dừng khẩn cấp, tiếng ồn bất thường, các vật dụng lỏng lẻo, áp suất khí, hệ thống báo động và nhật ký ca trước. Trước khi tiến hành vệ sinh, hãy dừng máy và ngắt nguồn năng lượng theo quy trình đã được phê duyệt. Loại bỏ sợi vải và bụi lỏng lẻo bằng các phương pháp không làm lây lan chất ô nhiễm vào ổ trục, tủ thiết bị hoặc thiết bị siêu âm.
| Điểm mỗi ca | Hướng chấp nhận | Yếu tố kích hoạt leo thang |
|---|---|---|
| Cảm biến quang điện và bộ dẫn băng | Ống kính sạch, tín hiệu ổn định, giá đỡ chắc chắn | Kích hoạt sai, biên độ thấp, cáp bị hỏng |
| Con lăn và đường gấp | Bề mặt sạch, xoay tự do, không bị quấn | Dấu vết, độ lệch trục, lực cản bất thường |
| Trạm siêu âm | Mẫu hàn gọn gàng, âm thanh bình thường, mối hàn ổn định | Quá tải, quá nhiệt, hàn bị bỏ sót, tiếp xúc kim loại |
| Khu vực dao và búa đục | Cắt gọn gàng, bảo vệ an toàn, không có mảnh vụn | Gờ, vết cắt chưa hoàn chỉnh, rung động |
| Tình trạng hệ thống khí nén và điện | Áp suất bình thường, không có rò rỉ hoặc báo động đang hoạt động | Sụt áp, mùi lạ, quá nhiệt, ngắt mạch |
Không nên bôi trơn một bộ phận chỉ vì nó trông có vẻ khô. Dùng loại dầu không phù hợp, bôi quá nhiều mỡ bôi trơn hoặc để chất bôi trơn dính vào các bề mặt tiếp xúc với vải có thể gây ra hỏng hóc.
Sử dụng các đợt kiểm tra hàng tuần và sau 250 giờ hoạt động để phát hiện sớm các dấu hiệu hao mòn
Công việc hàng tuần cần bao gồm việc vệ sinh kỹ lưỡng, kiểm tra rò rỉ, kiểm tra các chi tiết buộc chặt, quan sát dây đai và xích, kiểm tra cáp và ống mềm, rà soát bộ lọc, cũng như kiểm tra các thiết bị an toàn đã được ghi chép bởi nhân viên có thẩm quyền. Vào khoảng 250 giờ hoạt động, hãy sử dụng danh sách kiểm tra do nhà sản xuất phê duyệt để kiểm tra các bộ phận dễ mòn một cách có hệ thống hơn.
- Kiểm tra phản hồi của bộ dẫn hướng web, chuyển động của trục quay, độ lặp lại của lực căng và độ thẳng hàng của con lăn.
- Kiểm tra còi, đe, bánh xe dập nổi, ổ trục và độ chắc chắn của giá đỡ.
- Kiểm tra tình trạng của dao, khuôn dập, khuôn cắt và thớt so với các mẫu tiêu chuẩn.
- Kiểm tra các điểm rò rỉ khí nén, hệ thống giảm chấn của xi lanh, bình chứa của bộ điều áp và chức năng xả nước.
- Vệ sinh bộ lọc tủ mà không làm lộ các bộ phận đang dẫn điện hoặc làm mất tác dụng của hệ thống bảo vệ vỏ tủ.
Nếu hướng dẫn của nhà sản xuất (OEM) quy định khoảng thời gian bảo dưỡng khác, thì quy định đó sẽ được ưu tiên áp dụng. Mục đích của việc kiểm tra định kỳ sau mỗi giờ hoạt động là để các máy móc hoạt động với công suất cao được bảo dưỡng sớm hơn so với các máy móc hoạt động với công suất thấp.
Lập kế hoạch kiểm tra tình trạng sau 1.000 giờ và 2.000 giờ
Các điểm kiểm tra dài hơn nên đánh giá xu hướng thay vì tự động thay thế mọi thành phần. Vào khoảng 1.000 giờ, kiểm tra các dây đai truyền động, ổ trục, hộp số, khớp nối, cụm phanh hoặc cụm căng dây, đường dẫn làm mát, tình trạng bộ cảm biến siêu âm, các đầu nối điện theo quy trình đã được phê duyệt, và hiệu chuẩn cảm biến. Vào khoảng 2.000 giờ, bổ sung một cuộc rà soát toàn diện hơn về thiết kế, hiệu suất và an toàn.
| Khoảng thời gian lập kế hoạch | Mục đích chính | Bằng chứng điển hình |
|---|---|---|
| Mỗi ca làm việc | Vệ sinh và những bất thường rõ ràng | Danh sách kiểm tra, còi báo động, túi đựng mẫu |
| Hàng tuần | Tình trạng lỏng lẻo sớm, rò rỉ và mài mòn | Biên bản kiểm tra và ảnh chụp |
| 250 giờ | Rà soát chuyên sâu về cơ khí và quy trình | Các số đo và lệnh thực hiện công việc khắc phục |
| 1.000 giờ | Tình trạng của bộ truyền động, bộ siêu âm, bộ khí nén và bộ điện | Dữ liệu xu hướng và quyết định về linh kiện |
| 2.000 giờ | Đánh giá tổng hợp về độ chính xác và an toàn | Thử nghiệm hiệu suất và mức cơ sở cập nhật |
Đây là các mốc lập kế hoạch ban đầu. Hãy điều chỉnh chúng dựa trên các kết quả khảo sát, lịch sử sự cố, điều khoản bảo hành và các khuyến nghị bằng văn bản của nhà sản xuất.
Quản lý việc hiệu chuẩn, công thức, bản sao lưu và các chức năng an toàn
Chỉ riêng việc bảo dưỡng cơ khí thôi thì không thể duy trì năng suất. Hãy kiểm tra đo chiều dài túi, hiệu chỉnh bộ mã hóa, theo dõi quang điện, độ căng của dải vật liệu, các kênh đo nhiệt độ (nếu có), đồng hồ đo áp suất, bộ đếm và ngưỡng báo động kèm theo các tài liệu tham khảo phù hợp. Bảo vệ PLC, HMI, bộ biến tần và các cài đặt an toàn thông qua cơ chế kiểm soát quyền truy cập.
- Hãy sao lưu phần mềm và công thức nấu ăn đã được phê duyệt trước khi thực hiện các thay đổi được phép.
- Ghi lại mẫu máy, số sê-ri, phiên bản phần mềm hệ thống, phiên bản thông số và ngày tháng.
- Kiểm tra các chức năng dừng khẩn cấp, khóa liên động bảo vệ, ngăn chặn khởi động lại và phản ứng khi xảy ra sự cố theo quy trình đã được phê duyệt.
- So sánh kết quả đầu ra của máy với các mẫu chuẩn được lưu giữ.
- Khôi phục các thay đổi tạm thời nhằm khắc phục sự cố về cơ sở tham chiếu được kiểm soát.
Việc bảo trì thiết bị điện phải tuân thủ các yêu cầu hiện hành và quy trình dành cho người được đào tạo, bao gồm các nguyên tắc liên quan về IEC 60204-1. Tuyệt đối không được vô hiệu hóa cơ chế khóa liên động để giảm thời gian ngừng hoạt động. Lưu trữ các bản sao lưu tại hai vị trí được kiểm soát và kiểm tra xem các tệp có thể mở được hay không trước khi cần tiến hành khôi phục khẩn cấp.
Thực hiện công việc dựa trên điều kiện kích hoạt trước ngày theo lịch
Sử dụng các yếu tố kích hoạt có thể đo lường được như sự gia tăng độ rung, nhiệt độ, dòng điện, rò rỉ khí, tần số quá tải siêu âm, hoạt động điều chỉnh băng vải, độ lệch vị trí cắt, sự suy giảm độ bền mối hàn và tỷ lệ sản phẩm bị loại. Một mức cơ sở ổn định sẽ giúp phát hiện những thay đổi nhỏ trước khi xảy ra sự cố.
| Xu hướng | Hướng đi có thể | Phản hồi về công tác bảo trì |
|---|---|---|
| Sự gia tăng độ biến thiên của mối hàn | Mòn dụng cụ, độ thẳng hàng, vật liệu, sai lệch nhiệt | Kiểm tra trạm và so sánh với loại vải đã được phê duyệt |
| Thêm các chỉnh sửa cho hướng dẫn trực tuyến | Chất lượng cuộn, độ căng, ô nhiễm trục lăn | Kiểm tra cuộn giấy đến và đường đi của cuộn giấy |
| Chu kỳ khí nén dài hơn | Rò rỉ, sụt áp, hao mòn phớt hoặc van | Đo áp suất động và xác định nguyên nhân |
| Dòng điện động cơ tăng | Lực cản cơ học, độ thẳng hàng, sự thay đổi tải trọng | Hãy dừng lại và kiểm tra trước khi quá tải |
Các cảnh báo về tình trạng nên tạo ra một lệnh công việc kèm theo bằng chứng, chứ không phải yêu cầu người vận hành mở rộng giới hạn mà không có sự cho phép. Cần rà soát lại các ngưỡng cảnh báo sau khi có đủ dữ liệu ổn định, đồng thời ghi chép rõ ai là người đã phê duyệt từng lần điều chỉnh.
Hoàn tất mọi nhiệm vụ với hồ sơ, linh kiện và quá trình kiểm tra
Ghi chép lại những hạng mục đã được kiểm tra, đo đạc, vệ sinh, bôi trơn, điều chỉnh, thay thế và thử nghiệm. Bao gồm thông tin về kỹ thuật viên, thời gian vận hành, vật liệu, công thức, mã phụ tùng, lý do, dữ liệu trước và sau khi thực hiện, cũng như hành động tiếp theo. Liên kết mức tiêu thụ phụ tùng dự phòng quan trọng với các quy tắc đặt hàng bổ sung hàng tồn kho.
Sau khi bảo trì, hãy tháo các dụng cụ, lắp lại các bộ phận bảo vệ, kiểm tra lại các thông số cài đặt, thực hiện kiểm tra an toàn khi máy chạy không tải và chạy thử với nguyên liệu đã được phê duyệt. Đo kích thước túi, hệ thống theo dõi, các mối hàn, vết cắt, số lượng và các cảnh báo trước khi cho phép sản xuất. Ghi lại mẫu đầu tiên được chấp nhận và người phê duyệt chịu trách nhiệm. Điều này tạo ra một hồ sơ phê duyệt có cơ sở để bảo vệ. Các trường hợp lỗi lặp lại nên kích hoạt việc xem xét nguyên nhân gốc rễ với Nhà cung cấp thay vì thực hiện một lần sửa chữa tương tự khác.
Vui lòng cung cấp cho Zhengxin thông tin về mẫu máy, số sê-ri, chu kỳ làm việc, phạm vi vật liệu, điều kiện môi trường và lịch sử bảo trì. Chúng tôi có thể cung cấp bảng dịch vụ OEM hoặc ODM có thể tùy chỉnh, các điểm kiểm tra quan trọng và hỗ trợ linh kiện chính hãng cho dây chuyền sản xuất của quý khách.

 Tiếng Việt
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা