কেন একটি উচ্চ-গতির ব্যাগ মেশিন বড় ধরনের ভাঙনের অনেক আগেই নির্ভুলতা হারায়?
অধিকাংশ ব্যর্থতা ছোট পরিবর্তন থেকে শুরু হয়: সেন্সরে ফাইবারের ধুলো, ঢিলা হয়ে যাওয়া ফাস্টেনার, শুকনো গাইড, অসমতল এনভিল, দূষিত বৈদ্যুতিক ফিল্টার, অথবা ধীরে ধীরে টেনশন হারানো বেল্ট। উৎপাদন চলতেই থাকে, কিন্তু ওয়েব ট্র্যাকিং, ব্যাগের দৈর্ঘ্য, ওয়েল্ডের শক্তি, কাটার অবস্থান, কম্পন, এবং প্রত্যাখ্যানের হার ড্রিফট শুরু হয়। যদি রক্ষণাবেক্ষণ বন্ধের জন্য অপেক্ষা করে, প্রযুক্তিবিদদের ডেলিভারি চাপের মধ্যে একাধিক আন্তঃক্রিয়াশীল ত্রুটি নির্ণয় করতে হয়। শুধুমাত্র ক্যালেন্ডার-ভিত্তিক সময়সূচিও ব্যর্থ হয় যখন একটি মেশিন তিন শিফট চালায় এবং অন্যটি সপ্তাহে দুইবার চলে। একটি ব্যবহারিক প্রোগ্রাম শিফট চেক, অপারেটিং-ঘণ্টার কাজ এবং অবস্থার সীমা একত্রিত করে। এটি ফলাফল, যন্ত্রাংশ, সেটিংস এবং পরবর্তী কাজ রেকর্ড করে। নির্মাতার ম্যানুয়ালই নিয়ন্ত্রণকারী উৎস হিসেবে থাকে, আর প্ল্যান্ট রানিটাইম এবং প্রমাণের ভিত্তিতে সময়সীমা পরিমার্জন করে। সরবরাহকারীকে সরবরাহকৃত লাইনের প্রতিটি OEM বা ODM মডিউলের জন্য একটি কাস্টমাইজযোগ্য রক্ষণাবেক্ষণ ম্যাট্রিক্স প্রদান করা উচিত।.
একটি নির্ভরযোগ্য রক্ষণাবেক্ষণ পরিকল্পনা প্রতিটি শিফটের পরিচ্ছন্নতা ও নিরাপত্তা পরীক্ষা, সাপ্তাহিক পরিদর্শন, ঘন্টামিটার সার্ভিস পয়েন্ট, অবস্থার ওপর ভিত্তি করে নির্ধারিত সীমা, নিয়ন্ত্রিত লুব্রিকেশন, ক্যালিব্রেশন এবং নথিভুক্ত সংশোধনমূলক কাজকে একত্রিত করে। ঝেংক্সিন প্রতিটি মেশিনের কনফিগারেশন, উপাদান, গতি, পরিবেশ এবং ডিউটি সাইকেলের সাথে সময়সূচি সামঞ্জস্য করে।.
নিম্নলিখিত কাঠামোটি প্ল্যান্ট ম্যানেজারদের উৎপাদনকে সমর্থন করে এমন একটি সময়সূচি তৈরি করতে সাহায্য করে, অপ্রয়োজনীয় শাটডাউন সৃষ্টি করার পরিবর্তে। এটি প্রতিটি শিফটের অপারেটর যত্ন, প্রশিক্ষিত রক্ষণাবেক্ষণ কাজ, অপারেটিং-ঘণ্টার চেকপয়েন্ট, ক্যালিব্রেশন, অবস্থা পর্যবেক্ষণ এবং প্রস্তুতকারকের সেবাকে পৃথক করে, তারপর প্রতিটি হস্তক্ষেপকে নিরাপদ মুক্তি, গুণগত যাচাই, স্পেয়ার ব্যবহার এবং রেসিপি নিয়ন্ত্রণের সাথে সংযুক্ত করে।.
ম্যানুয়াল, ডিউটি সাইকেল এবং পরিবেশ থেকে একটি বেসলাইন তৈরি করুন
চূড়ান্ত ম্যানুয়াল, লুব্রিকেশন চার্ট, বৈদ্যুতিক অঙ্কন, নিউমেটিক ডায়াগ্রাম, যন্ত্রাংশের তালিকা, সফটওয়্যার ব্যাকআপ, FAT রেকর্ড এবং কমিশনিং পরিমাপ সংগ্রহ করুন। রেকর্ড করুন। প্রতি শিফটে ঘণ্টা, দিনে শিফটের সংখ্যা, শুরু, পরিবর্তন, উপকরণ GSM, সর্বোচ্চ গতি, ধুলোর মাত্রা, তাপমাত্রা, আর্দ্রতা এবং সংকুচিত-বায়ের গুণমান.
- বাস্তব ঘণ্টা মিটার বা PLC রানটাইম ব্যবহার করুন, ক্যালেন্ডারের অনুমান নয়।.
- ঘর্ষণাত্মক ধুলো, উচ্চ আর্দ্রতা, অস্থিতিশীল বিদ্যুৎ সরবরাহ বা অবিরাম অপারেশনের জন্য পরিদর্শনের সময়কাল সংক্ষিপ্ত করুন।.
- পরিদর্শন, তেলপ্রয়োগ, ক্যালিব্রেশন এবং পরিকল্পিত প্রতিস্থাপন কাজগুলো আলাদা করুন।.
- প্রতিটি কাজ একজন অনুমোদিত অপারেটর, প্রযুক্তিবিদ, ইলেকট্রিশিয়ান বা প্রস্তুতকারক প্রকৌশলীর কাছে বরাদ্দ করুন।.
- নিরাপত্তা ফাংশনগুলো অননুমোদিত উৎপাদন-সংশোধন অ্যাক্সেসের বাইরে রাখুন।.
নিচের সময়সূচিটি একটি পরিকল্পনার ভিত্তি, সরবরাহকারী ম্যানুয়ালের বিকল্প নয়। ব্যবহারের আগে মডেল-নির্দিষ্ট সময়সীমা এবং লুব্রিকেন্ট অনুমোদন করুন। কমিশনিংয়ের সময় পরিষ্কার যন্ত্রের পরিমাপগুলি রেকর্ড করুন, যাতে ভবিষ্যতের প্রযুক্তিবিদরা স্মৃতির ওপর নির্ভর না করে একই ধরনের অবস্থার তুলনা করতে পারে।.
প্রতি শিফটের পরিচ্ছন্নতা এবং স্টার্ট-আপ পরীক্ষা সম্পূর্ণ করুন
প্রতি শিফটের শুরুতে গার্ড, জরুরি স্টপ, অস্বাভাবিক শব্দ, ঢিলা জিনিসপত্র, বায়ু চাপ, অ্যালার্ম এবং পূর্ববর্তী লগ পরীক্ষা করুন। পরিষ্কারের আগে অনুমোদিত প্রক্রিয়া অনুযায়ী শক্তি বন্ধ ও বিচ্ছিন্ন করুন। ঢিলা ফাইবার এবং ধুলো এমন পদ্ধতিতে সরিয়ে ফেলুন যাতে বেয়ারিং, ক্যাবিনেট বা আল্ট্রাসোনিক যন্ত্রপাতিতে দূষণ প্রবেশ না করে।.
| প্রতি-শিফট বিন্দু | গ্রহণ নির্দেশনা | উত্তেজনা ট্রিগার |
|---|---|---|
| ফটোইলেকট্রিক চোখ এবং ওয়েব গাইড | পরিষ্কার লেন্স, স্থিতিশীল সংকেত, নিরাপদ ব্র্যাকেট | মিথ্যা ট্রিগার, কম মার্জিন, ক্ষতিগ্রস্ত ক্যাবল |
| রোলার এবং ভাঁজ পথ | পরিষ্কার পৃষ্ঠ, অবাধ ঘূর্ণন, কোনো মোড়ানো নেই | চিহ্ন, বিচ্যুতি, অস্বাভাবিক প্রতিরোধ |
| অল্ট্রাসনিক স্টেশন | পরিষ্কার প্যাটার্ন, স্বাভাবিক শব্দ, স্থিতিশীল ওয়েল্ড | অভারলোড, তাপ, ওয়েল্ড এড়িয়ে যাওয়া, ধাতব সংস্পর্শ |
| ছুরি ও ঘুষির এলাকা | পরিষ্কারভাবে কাটা, নিরাপদ গার্ড, কোনো ধ্বংসাবশেষ নেই | বার, অসম্পূর্ণ কাট, কম্পন |
| বায়ু এবং বৈদ্যুতিক অবস্থা | স্বাভাবিক চাপ, কোনো ফাঁস বা সক্রিয় অ্যালার্ম নেই | চাপ হ্রাস, গন্ধ, অতিরিক্ত উত্তাপ, ট্রিপ |
শুধুমাত্র শুকনো দেখেই কোনো বিন্দুতে লুব্রিকেন্ট লাগাবেন না। ভুল তেল, অতিরিক্ত গ্রীস এবং কাপড়ের সংস্পর্শী পৃষ্ঠে লুব্রিকেন্ট ব্যবহার করলে ত্রুটি সৃষ্টি হতে পারে।.
প্রাথমিক পরিধান সনাক্ত করতে সাপ্তাহিক এবং ২৫০-ঘণ্টার পরিদর্শন ব্যবহার করুন
সাপ্তাহিক কাজের মধ্যে অন্তর্ভুক্ত থাকা উচিত গভীর পরিচ্ছন্নতা, ফাঁস পরীক্ষা, ফাস্টেনার পরিদর্শন, বেল্ট ও চেইন পর্যবেক্ষণ, কেবল ও হোস পরিদর্শন, ফিল্টার পর্যালোচনা, এবং অনুমোদিত কর্মীদের দ্বারা নথিভুক্ত নিরাপত্তা ডিভাইসগুলির পরীক্ষা। প্রায় ২৫০ ঘন্টা পরিচালন, প্রস্তুতকারকের অনুমোদিত চেকলিস্ট ব্যবহার করে পরিধানের বিন্দুগুলো আরও পদ্ধতিগতভাবে পরিদর্শন করুন।.
- ওয়েব-গাইড প্রতিক্রিয়া, নৃত্যশিল্পীর গতিবিধি, টেনশন পুনরাবৃত্তিযোগ্যতা এবং রোলার সারিবদ্ধতা পরীক্ষা করুন।.
- হর্ন, এনভিল, এমবসিং চাকা, বেয়ারিং এবং মাউন্টিং সিকিউরিটি পরিদর্শন করুন।.
- মানসম্মত নমুুনার সাথে ছুরি, পন্স, ডাই এবং কাটিং-বোর্ডের অবস্থা পর্যালোচনা করুন।.
- নিউমেটিক লিক, সিলিন্ডার কশন, রেগুলেটর বাটি এবং ড্রেন ফাংশন পরীক্ষা করুন।.
- বিদ্যুৎচালিত উপাদানগুলোকে উন্মুক্ত না করে বা আবরণের সুরক্ষা বিঘ্নিত না করে ক্যাবিনেট ফিল্টারগুলো পরিষ্কার করুন।.
যদি OEM ম্যানুয়ালে ভিন্ন সময়সীমা উল্লেখ থাকে, তবে সেটিই প্রযোজ্য হবে। এক ঘণ্টার চেকপয়েন্টের উদ্দেশ্য হল উচ্চ-দায়িত্ব সম্পন্ন যন্ত্রগুলিকে কম-দায়িত্ব সম্পন্ন যন্ত্রগুলির তুলনায় আগে সেবা প্রদান করা।.
১০০০-ঘণ্টা এবং ২০০০-ঘণ্টা অবস্থার পর্যালোচনা পরিকল্পনা
দীর্ঘ চেকপয়েন্টগুলো প্রতিটি উপাদান স্বয়ংক্রিয়ভাবে প্রতিস্থাপনের পরিবর্তে প্রবণতা মূল্যায়ন করা উচিত। প্রায় ১০০০ ঘণ্টা, ড্রাইভ বেল্ট, বেয়ারিং, গিয়ারবক্স, কাপলিং, ব্রেক বা টেনশন অ্যাসেম্বলি, কুলিং পথ, আল্ট্রাসোনিক-স্ট্যাক অবস্থা, অনুমোদিত প্রক্রিয়ার অধীনে বৈদ্যুতিক টার্মিনাল এবং সেন্সর ক্যালিব্রেশন পর্যালোচনা করুন। প্রায় ২০০০ ঘণ্টা, একটি বিস্তৃত জ্যামিতি, কর্মক্ষমতা এবং নিরাপত্তা পর্যালোচনা যোগ করুন।.
| পরিকল্পনা বিরতি | মূল উদ্দেশ্য | সাধারণ প্রমাণ |
|---|---|---|
| প্রতি শিফট | পরিচ্ছন্নতা এবং স্পষ্ট অস্বাভাবিকতা | চেকলিস্ট, অ্যালার্ম, নমুনা ব্যাগ |
| সাপ্তাহিক | প্রাথমিক ঢিলাভাব, ফাঁস এবং পরিধান | পরিদর্শন লগ এবং ছবি |
| ২৫০ ঘণ্টা | কেন্দ্রিক যান্ত্রিক ও প্রক্রিয়া পর্যালোচনা | পরিমাপ এবং সংশোধনমূলক কাজের আদেশ |
| ১০০০ ঘণ্টা | ড্রাইভ, আল্ট্রাসোনিক, নিউমেটিক এবং বৈদ্যুতিক অবস্থা | ট্রেন্ড ডেটা এবং অংশের সিদ্ধান্ত |
| ২০০০ ঘণ্টা | সংহত সঠিকতা ও নিরাপত্তা পর্যালোচনা | পারফরম্যান্স ট্রায়াল এবং আপডেটকৃত বেসলাইন |
এগুলি প্রাথমিক পরিকল্পনা গেট। ফলাফল, ব্যর্থতার ইতিহাস, ওয়ারেন্টি শর্তাবলী এবং প্রস্তুতকারকের লিখিত সুপারিশ ব্যবহার করে এগুলি সামঞ্জস্য করুন।.
ক্যালিব্রেশন, রেসিপি, ব্যাকআপ এবং নিরাপত্তা ফাংশনসমূহ বজায় রাখুন
শুধুমাত্র যান্ত্রিক যত্ন একাই আউটপুট সংরক্ষণ করতে পারে না। যাচাই করুন ব্যাগ-দৈর্ঘ্য পরিমাপ, এনকোডার স্কেলিং, ফটোইলেকট্রিক ট্র্যাকিং, ওয়েব টেনশন, ইনস্টলকৃত তাপমাত্রা চ্যানেল, চাপ গেজ, কাউন্টার এবং অ্যালার্ম থ্রেশহোল্ড উপযুক্ত রেফারেন্সসহ। নিয়ন্ত্রিত প্রবেশাধিকার মাধ্যমে PLC, HMI, ড্রাইভ এবং নিরাপত্তা সেটিংস সুরক্ষিত করুন।.
- অনুমোদিত পরিবর্তনগুলি করার আগে অনুমোদিত সফটওয়্যার এবং রেসিপিগুলির ব্যাকআপ নিন।.
- রেকর্ড মডেল, সিরিয়াল নম্বর, ফার্মওয়্যার, প্যারামিটার সংস্করণ এবং তারিখ।.
- অনুমোদিত পদ্ধতি ব্যবহার করে জরুরি স্টপ, গার্ড ইন্টারলক, পুনঃশুরু প্রতিরোধ এবং ত্রুটি প্রতিক্রিয়া পরীক্ষা করুন।.
- মেশিনের আউটপুটকে সংরক্ষিত স্বর্ণমান নমুনাগুলোর সাথে তুলনা করুন।.
- নিয়ন্ত্রিত বেসলাইনে অস্থায়ী সমস্যা সমাধানের পরিবর্তনগুলো ফেরত দিন।.
বৈদ্যুতিক সরঞ্জামের রক্ষণাবেক্ষণ প্রযোজ্য প্রয়োজনীয়তা এবং প্রশিক্ষিত ব্যক্তির পদ্ধতি অনুসরণ করে করতে হবে, যার মধ্যে প্রাসঙ্গিক নীতিসমূহও অন্তর্ভুক্ত। আইইসি ৬০২০৪-১. ডাউনটাইম কমাতে কখনই ইন্টারলক বাইপাস করবেন না। ব্যাকআপগুলো দুটি নিয়ন্ত্রিত স্থানে সংরক্ষণ করুন এবং জরুরি পুনরুদ্ধারের প্রয়োজন হওয়ার আগে ফাইলগুলো খোলা যায় কিনা যাচাই করুন।.
নির্ধারিত শর্তের ভিত্তিতে ক্যালেন্ডার তারিখের আগে কাজ সক্রিয় করুন
পরিমাপযোগ্য ট্রিগার যেমন কম্পনের বৃদ্ধি, তাপমাত্রা, কারেন্ট, বায়ু ফাঁস, আল্ট্রাসোনিক ওভারলোড ফ্রিকোয়েন্সি, ওয়েব-সংশোধন কার্যকলাপ, কাট-পজিশন ছড়িয়ে পড়া, ওয়েল্ড-শক্তির হ্রাস এবং প্রত্যাখ্যানের হার ব্যবহার করুন। একটি স্থিতিশীল ভিত্তি ব্যর্থতার আগে ছোট পরিবর্তনকে দৃশ্যমান করে তোলে।.
| প্রবণতা | সম্ভাব্য দিক | রক্ষণাবেক্ষণ প্রতিক্রিয়া |
|---|---|---|
| ওয়েল্ডের বৈচিত্র্য বৃদ্ধি | টুল পরিধান, সারিবদ্ধতা, উপাদান, তাপীয় বিচ্যুতি | স্টেশন পরিদর্শন করুন এবং অনুমোদিত ফ্যাব্রিক তুলনা করুন |
| আরও ওয়েব-গাইড সংশোধন | রোল মান, টেনশন, রোলার দূষণ | ইনকামিং রোল এবং ওয়েব পাথ পরীক্ষা করুন |
| দীর্ঘ বায়ুচালিত চক্র | লিক, চাপ পতন, সীল বা ভালভের ক্ষয় | গতিশীল চাপ পরিমাপ করুন এবং কারণ পৃথক করুন। |
| বর্ধমান ড্রাইভ কারেন্ট | যান্ত্রিক বাধা, সারিবদ্ধতা, লোড পরিবর্তন | অতিরিক্ত বোঝার আগে থামুন এবং পরীক্ষা করুন |
শর্তগত অ্যালার্মগুলো প্রমাণসহ একটি ওয়ার্ক অর্ডার তৈরি করা উচিত, অপারেটরকে অনুমোদন ছাড়া সীমা বাড়ানোর জন্য প্ররোচিত করা উচিত নয়। পর্যাপ্ত স্থিতিশীল ডেটা সংগ্রহের পর সতর্কতা সীমা পর্যালোচনা করুন এবং প্রতিটি সংশোধন কে অনুমোদন করেছে তা নথিভুক্ত করুন।.
রেকর্ড, যন্ত্রাংশ এবং যাচাইকরণের মাধ্যমে প্রতিটি কাজ সম্পন্ন করুন
যা পরিদর্শন, পরিমাপ, পরিষ্কার, তেলপ্রয়োগ, সমন্বয়, প্রতিস্থাপন এবং পরীক্ষা করা হয়েছে তা রেকর্ড করুন। প্রযুক্তিবিদ, চলার সময়, উপকরণ, রেসিপি, পার্ট নম্বর, কারণ, পূর্ববর্তী ও পরবর্তী তথ্য এবং পরবর্তী পদক্ষেপ অন্তর্ভুক্ত করুন। গুরুত্বপূর্ণ স্পেয়ার ব্যবহারকে ইনভেন্টরি পুনঃঅর্ডার নিয়মের সাথে সংযুক্ত করুন।.
রক্ষণাবেক্ষণের পর সরঞ্জাম সরান, গার্ড পুনঃস্থাপন করুন, সেটিংস যাচাই করুন, নিরাপদ শুকনো পরীক্ষা সম্পন্ন করুন এবং অনুমোদিত উপকরণ চালান। উৎপাদন ছেড়ে দেওয়ার আগে ব্যাগের মাত্রা, ট্র্যাকিং, ওয়েল্ড, কাট, গণনা এবং অ্যালার্ম পরিমাপ করুন। প্রথম গৃহীত নমুনা এবং দায়িত্বপ্রাপ্ত অনুমোদকের রেকর্ড রাখুন। এতে একটি যুক্তিযুক্ত মুক্তি রেকর্ড তৈরি হয়। পুনরাবৃত্তি ব্যর্থতাগুলি সরবরাহকারীর সাথে মূল কারণ পর্যালোচনাকে উসকে দেওয়া উচিত, আরেকটি একই ধরনের মেরামত করার পরিবর্তে।.
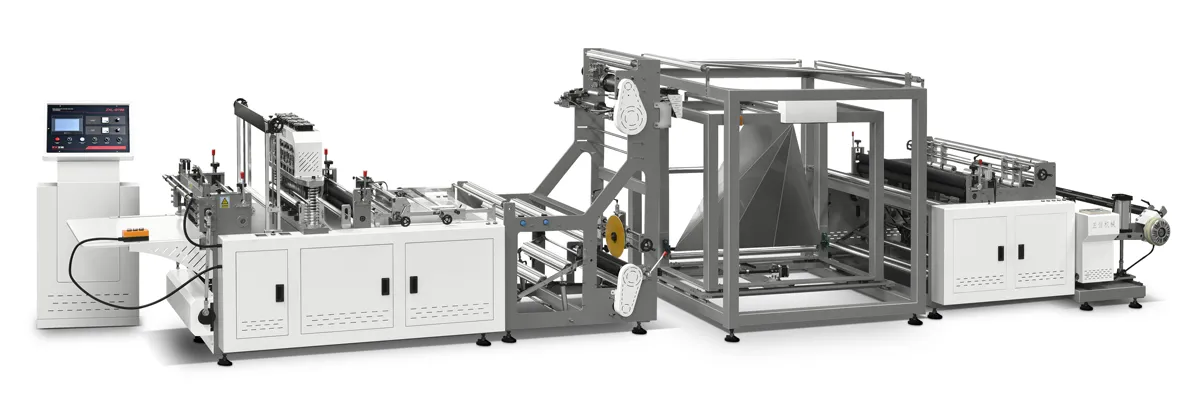
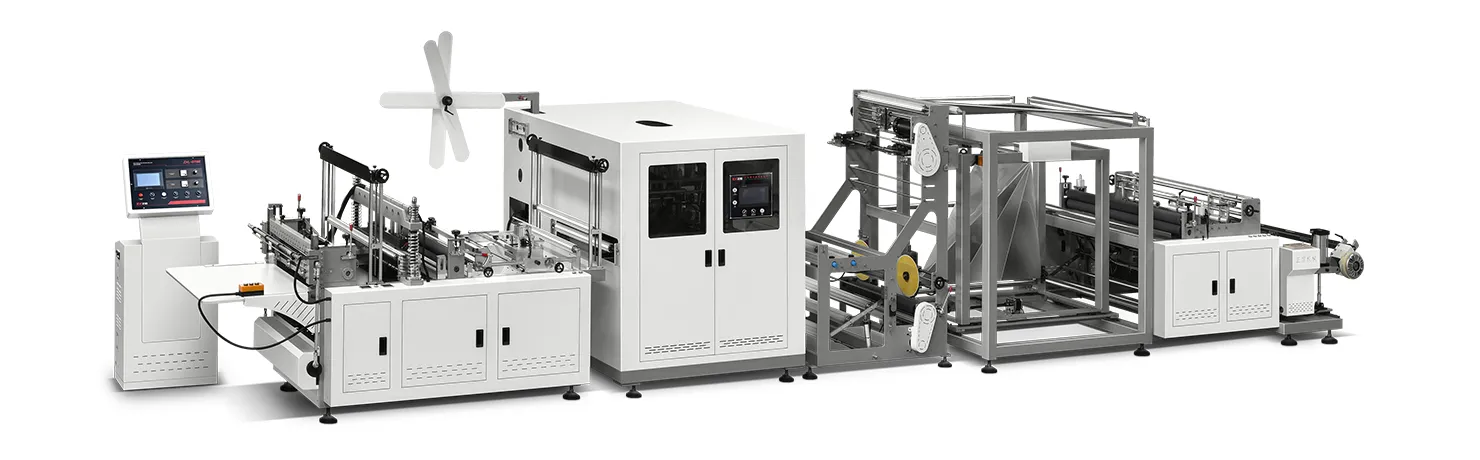
Zhengxin-এ আপনার মেশিনের মডেল, সিরিয়াল নম্বর, ডিউটি সাইকেল, উপকরণ পরিসর, পরিবেশ এবং রক্ষণাবেক্ষণ ইতিহাস পাঠান। আমরা আপনার উৎপাদন লাইনের জন্য কাস্টমাইজযোগ্য OEM বা ODM সার্ভিস ম্যাট্রিক্স, গুরুত্বপূর্ণ পরিদর্শন পয়েন্ট এবং আসল যন্ত্রাংশের সহায়তা প্রদান করতে পারি।.
 বাংলা
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी