
Почему высокоскоростная машина для упаковки в пакеты теряет точность задолго до серьезной поломки?
Большинство неисправностей начинается с незначительных изменений: волокнистая пыль на датчике, ослабленный крепеж, пересохшая направляющая, неровная наковальня, загрязнённый электрический фильтр или ремень, который постепенно теряет натяжение. Производство продолжается, но веб-мониторинг, длина мешка, прочность сварного шва, положение разреза, вибрация и процент брака начинают выходить из строя. Если техническое обслуживание проводится только после остановки оборудования, техническим специалистам приходится диагностировать несколько взаимосвязанных неисправностей в условиях производственной нагрузки. Графики, основанные исключительно на календарных сроках, также оказываются неэффективными, когда одно оборудование работает в три смены, а другое — два раза в неделю. Практичная программа сочетает в себе проверки по сменам с задачами, зависящими от наработки, и предельными значениями эксплуатационных характеристик. В ней фиксируются результаты проверок, запчасти, настройки и последующие работы. Руководство производителя остается основным источником информации, в то время как предприятие использует данные о времени работы и фактические показатели для уточнения интервалов. Поставщик должен предоставить настраиваемую матрицу технического обслуживания для каждого модуля OEM или ODM в поставляемой линейке.
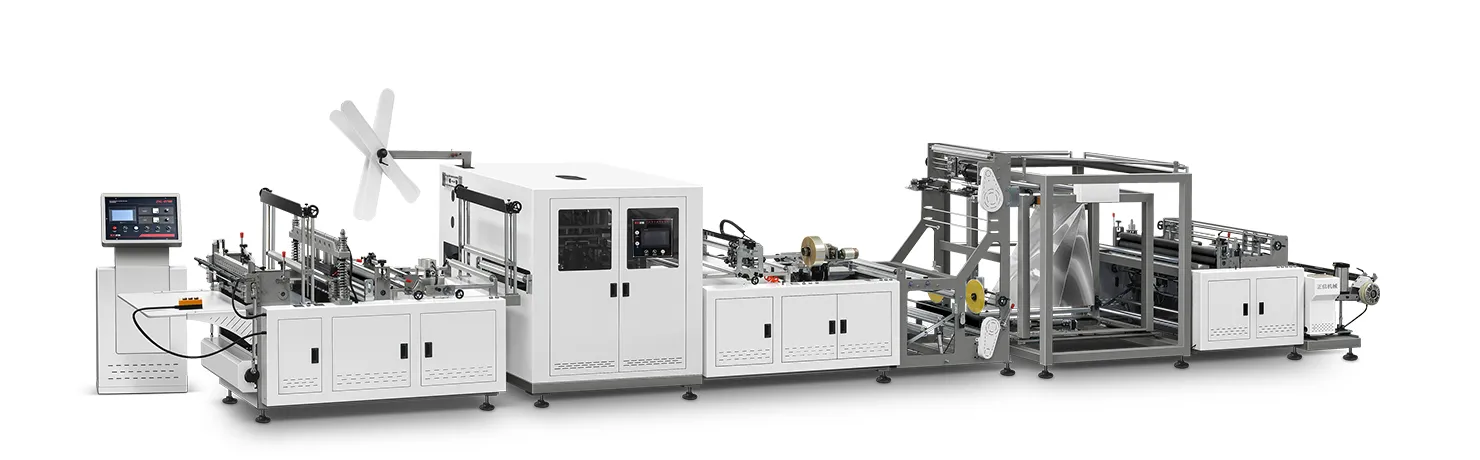
Надежный план технического обслуживания сочетает в себе уборку и проверки безопасности, проводимые в каждой смене, с еженедельными осмотрами, точками обслуживания по наработке, ограничениями, основанными на состоянии оборудования, контролируемой смазкой, калибровкой и документированными корректирующими работами. Компания Zhengxin адаптирует график с учетом конфигурации каждой машины, используемого материала, скорости, условий эксплуатации и режима работы.
Приведенная ниже схема помогает руководителям предприятий составлять график, который способствует производству, а не приводит к ненужным остановкам. В ней выделены следующие виды работ: текущее обслуживание, выполняемое операторами в ходе каждой смены; задачи, выполняемые обученным техническим персоналом; контрольные проверки в рабочее время; калибровка; мониторинг технического состояния; а также сервисное обслуживание, осуществляемое производителем. Затем каждое вмешательство связывается с безопасным запуском, проверкой качества, расходом запасных частей и контролем технологических рецептур.
Создание базовой линии на основе данных из руководства, рабочего цикла и условий эксплуатации
Соберите окончательное руководство по эксплуатации, таблицу смазки, электрические схемы, пневматическую схему, перечень деталей, резервную копию программного обеспечения, протоколы приемочных испытаний (FAT) и результаты измерений при вводе в эксплуатацию. Зафиксируйте количество часов в смену, количество смен в день, количество запусков, количество переключений, плотность материала (GSM), максимальная скорость, уровень запыленности, температура, влажность и качество сжатого воздуха.
- Используйте фактические показания счетчика моточасов или время работы ПЛК, а не приблизительные данные по календарю.
- Сократите интервалы между проверками в случае наличия абразивной пыли, высокой влажности, нестабильного электропитания или непрерывной работы.
- Выделить отдельные задачи по осмотру, смазке, калибровке и плановой замене.
- Назначьте выполнение каждой задачи уполномоченному оператору, техническому специалисту, электрику или инженеру производителя.
- Обеспечьте, чтобы функции безопасности находились вне зоны доступа, не предназначенной для настройки оборудования.
Приведенный ниже график является ориентировочным планом и не заменяет руководство поставщика. Перед использованием необходимо утвердить интервалы технического обслуживания и смазочные материалы для конкретной модели. Зафиксируйте показатели чистоты оборудования при вводе в эксплуатацию, чтобы в будущем технические специалисты могли сравнивать аналогичные условия, а не полагаться на свою память.
Проведение полной уборки после каждой смены и проверок перед запуском
В начале каждой смены проверяйте ограждения, аварийные выключатели, наличие необычных шумов, незакрепленные предметы, давление воздуха, сигнализацию и предыдущий журнал. Перед очисткой остановите оборудование и отключите питание в соответствии с утвержденной процедурой. Удаляйте отслоившиеся волокна и пыль, используя методы, которые не приводят к попаданию загрязнений в подшипники, шкафы или ультразвуковое оборудование.
| Точка каждой смены | Направление приема | Триггер эскалации |
|---|---|---|
| Фотоэлемент и система ведения полотна | Чистый объектив, стабильный сигнал, надежное крепление | Ложное срабатывание, низкий запас по напряжению, поврежденный кабель |
| Ролики и траектория складывания | Чистая поверхность, свободное вращение, отсутствие намотки | Отметки, биение, необычное сопротивление |
| Ультразвуковая станция | Четкий рисунок, нормальный звук, стабильный шов | Перегрузка, перегрев, пропущенный шов, контакт металлов |
| Зона ножа и пуансона | Четкий срез, надежная защита, отсутствие заусенцев | Заусенец, неполный рез, вибрация |
| Состояние системы подачи воздуха и электрооборудования | Нормальное давление, отсутствуют утечки и активные сигналы тревоги | Падение давления, запах, перегрев, срабатывание защиты |
Не смазывайте деталь только потому, что она выглядит сухой. Неподходящее масло, избыток смазки и попадание смазочного материала на поверхности, соприкасающиеся с тканью, могут привести к поломкам.
Используйте еженедельные осмотры и осмотры через каждые 250 часов для своевременного выявления признаков износа
Еженедельные работы должны включать в себя тщательную уборку, проверку на наличие утечек, осмотр крепежных элементов, осмотр ремней и цепей, проверку тросов и шлангов, проверку фильтров, а также испытание задокументированных устройств безопасности уполномоченным персоналом. Примерно 250 часов работы, воспользуйтесь утвержденным производителем контрольным списком, чтобы более систематично проверять места износа.
- Проверьте реакцию веб-направляющей, движение танцора, стабильность натяжения и выравнивание роликов.
- Проверьте звуковой сигнал, наковальню, тисненое колесо, подшипники и надежность крепления.
- Сравните состояние ножа, пуансона, матрицы и режущей доски с эталонными образцами.
- Проверьте наличие утечек в пневматической системе, амортизацию цилиндров, камеры регуляторов и работоспособность сливного механизма.
- Очищайте фильтры корпуса, не подвергая опасности находящиеся под напряжением компоненты и не нарушая защиту корпуса.
Если в руководстве производителя указан иной интервал, то он имеет преимущественную силу. Цель проверки по количеству рабочих часов заключается в том, чтобы машины с высокой интенсивностью эксплуатации проходили техническое обслуживание раньше, чем машины с низкой интенсивностью эксплуатации.
Планирование проверок технического состояния через 1000 и 2000 часов наработки
Более длительные контрольные проверки должны оценивать тенденции, а не автоматически заменять каждый компонент. Примерно через 1000 часов, проверьте приводные ремни, подшипники, коробки передач, муфты, тормозные и натяжные узлы, контуры охлаждения, состояние ультразвукового датчика, электрические клеммы в соответствии с утвержденной процедурой, а также калибровку датчиков. Примерно 2000 часов, а также провести более широкий анализ геометрии, эксплуатационных характеристик и безопасности.
| Интервал планирования | Основная цель | Типичные доказательства |
|---|---|---|
| Каждая смена | Чистота и явные отклонения от нормы | Контрольный список, сигнализация, мешок для проб |
| Еженедельно | Преждевременная ослабление, протечки и износ | Журнал осмотра и фотографии |
| 250 часов | Целенаправленный анализ механических и технологических процессов | Измерения и наряд на проведение корректирующих работ |
| 1000 часов | Состояние привода, ультразвуковой системы, пневматической системы и электрической системы | Данные о тенденциях и выбор запчастей |
| 2000 часов | Комплексная оценка точности и безопасности | Оценка эффективности и обновленные исходные данные |
Это начальные этапы планирования. Корректируйте их с учетом полученных данных, истории отказов, условий гарантии и письменных рекомендаций производителя.
Обеспечение калибровки, рецептур, резервного копирования и функций безопасности
Одного лишь механического ухода недостаточно для поддержания производительности. Проверьте измерение длины мешка, масштабирование датчика, фотоэлектрическое отслеживание, натяжение полотна, каналы измерения температуры (при наличии), манометры, счетчики и пороговые значения сигнализации с указанием соответствующих ссылок. Обеспечьте защиту настроек ПЛК, интерфейса HMI, привода и систем безопасности с помощью контролируемого доступа.
- Перед внесением разрешенных изменений создайте резервную копию утвержденного программного обеспечения и рецептов.
- Запишите модель, серийный номер, версию прошивки, версию параметров и дату.
- Проведите испытания аварийных остановок, блокировок ограждений, средств предотвращения повторного запуска и реакции на неисправности в соответствии с утвержденной процедурой.
- Сравнить результаты работы машины с сохраненными эталонными образцами.
- Верните временные изменения, внесенные в целях устранения неполадок, в контролируемый базовый вариант.
Техническое обслуживание электрооборудования должно осуществляться в соответствии с применимыми требованиями и процедурами, разработанными для квалифицированного персонала, включая соответствующие принципы IEC 60204-1. Ни в коем случае не обходите систему блокировки, чтобы сократить время простоя. Храните резервные копии в двух контролируемых местах и убедитесь, что файлы можно открыть, прежде чем возникнет необходимость в аварийном восстановлении.
Запуск задачи на основе условия до наступления даты по календарю
Используйте измеримые триггеры, такие как увеличение уровня вибрации, температуры, силы тока, утечки воздуха, частоты ультразвуковой перегрузки, активности коррекции полотна, рассеивания положения разреза, снижения прочности сварного шва и доли брака. Стабильная базовая линия позволяет заметить небольшие изменения ещё до возникновения неисправности.
| Тенденция | Возможное направление | Реакция службы технического обслуживания |
|---|---|---|
| Увеличение разброса параметров сварки | Износ инструментов, выравнивание, материал, температурный дрейф | Осмотреть станцию и сравнить утвержденный материал |
| Дополнительные исправления в веб-руководстве | Качество прокатки, натяжение, загрязнение валков | Проверить входящий рулон и траекторию движения полотна |
| Более длительный пневматический цикл | Утечка, падение давления, износ уплотнения или клапана | Измерить динамическое давление и выявить причину |
| Увеличение тока привода | Механическое сопротивление, выравнивание, изменение нагрузки | Прежде чем перегрузить, остановитесь и проверьте |
Сигналы тревоги о состоянии оборудования должны приводить к созданию наряда на работы с приложением подтверждающих данных, а не побуждать оператора расширять допустимые пределы без соответствующего разрешения. Пересматривайте пороговые значения предупреждений после получения достаточного объема стабильных данных и фиксируйте, кто утверждал каждое изменение.
Завершите выполнение каждой задачи с учетом записей, деталей и проверки
Зафиксируйте, что было проверено, измерено, очищено, смазано, отрегулировано, заменено и протестировано. Укажите имя технического специалиста, время работы, материалы, рецептуру, артикул детали, причину, данные «до» и «после», а также дальнейшие действия. Свяжите расход критически важных запасных частей с правилами пополнения запасов.
После технического обслуживания удалите инструменты, установите на место защитные кожухи, проверьте настройки, проведите безопасную проверку в холостом режиме и запустите производство с использованием утвержденного материала. Перед запуском в производство измерьте размеры мешков, проверьте траекторию движения, сварные швы, разрезы, количество и сигналы тревоги. Зафиксируйте данные о первом принятом образце и укажите имя ответственного лица, утвердившего его. Это позволит создать обоснованный протокол выпуска продукции. Повторные неисправности должны стать поводом для анализа первопричин совместно с поставщиком, а не для очередного идентичного ремонта.
Сообщите компании Zhengxin модель вашего оборудования, серийный номер, рабочий цикл, диапазон обрабатываемых материалов, условия эксплуатации и историю технического обслуживания. Мы можем предоставить вам индивидуальную матрицу услуг OEM или ODM, перечень ключевых контрольных точек, а также поддержку в виде оригинальных запчастей для вашей производственной линии.

 Русский
 English
 العربية
 Español
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা