
Mengapa Kantong Menempel, Terjadi Kesalahan Penghitungan, Menarik Debu, atau Macet Saat Kecepatan Jalur Produksi Meningkat?
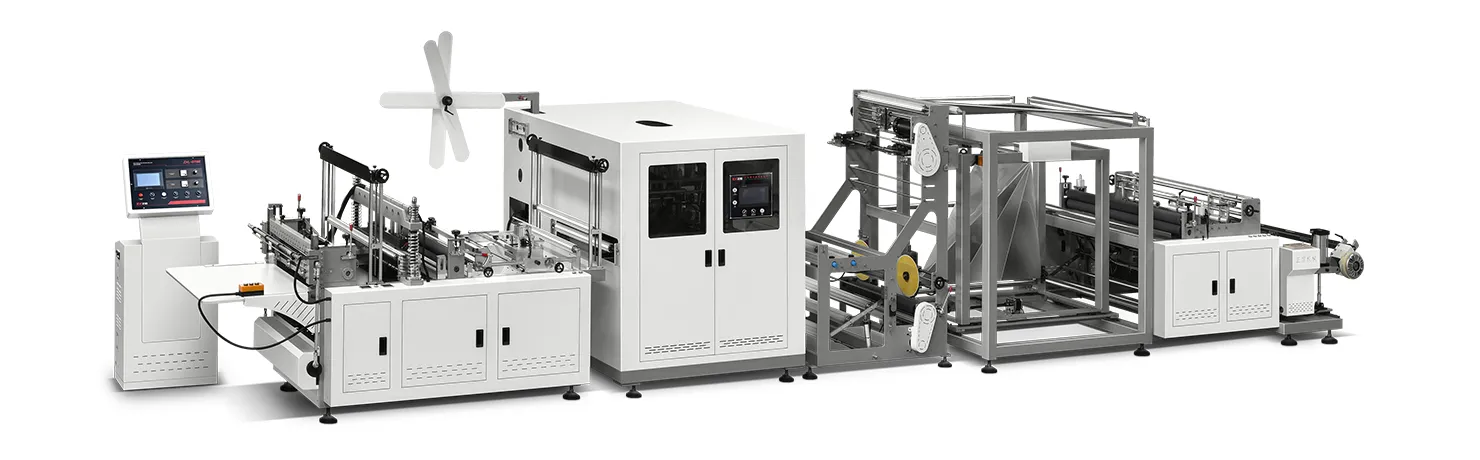
Lini produksi tas non-woven mungkin berjalan lancar selama uji coba di pabrik, namun menjadi tidak stabil di bengkel yang kering. Kain PP yang ringan bergesekan dengan rol pembuka gulungan, rangka lipat, pemandu, stasiun penyegelan, alat tusuk, dan konveyor. Akibatnya, muatan elektrostatik dapat menarik debu ke permukaan cetakan, menyebabkan lapisan saling menempel, mengganggu sensor fotoelektrik, membuat potongan terjebak pada alat pemotong, atau menyebarkan kantong jadi sebelum ditumpuk. Operator sering kali memperlambat mesin, namun hal ini mengorbankan hasil produksi tanpa menghilangkan sumber muatan. Penguapan udara saja juga tidak dapat diandalkan ketika muatan terperangkap di antara lapisan yang terlipat. Solusi praktisnya adalah sebuah sistem: identifikasi lokasi di mana tegangan dihasilkan, verifikasi ikatan pada mesin, netralkan kedua permukaan bahan di stasiun-stasiun kritis, stabilkan lingkungan, dan konfirmasikan hasilnya pada kecepatan produksi. Produsen atau Pemasok harus merancang pengendalian muatan statis berdasarkan jalur bahan yang sebenarnya.
Untuk produksi kantong non-woven PP berkecepatan tinggi, gunakan sambungan ekuipotensial yang telah terverifikasi serta batang ionisasi aktif yang diposisikan dengan benar sebelum proses melipat, meninju, menyegel, dan menumpuk. Zhengxin mengintegrasikan pengendalian ini dengan tegangan lembaran, sensor, dan topologi pembuangan, kemudian memvalidasi sistem tersebut menggunakan bahan kain yang sebenarnya pada kecepatan target.
Pengecer, importir, grosir, dan distributor dapat menggunakan rencana penerapan berikut ini untuk mengidentifikasi sumber biaya, memilih langkah-langkah pengendalian, dan memverifikasi lini yang dapat disesuaikan. Metode ini menelusuri seluruh jalur pergerakan bahan dan menggunakan bukti yang dapat diukur dalam kondisi nyata, yaitu musim kemarau, bahan kain tipis, dan produksi berkecepatan tinggi.
Buat Peta Statis Berdasarkan Stasiun Sebelum Memasang Perangkat Keras
Mulailah dengan gejala dan pengukuran. Gunakan alat pengukur medan elektrostatik nontaktil yang sesuai pada jarak dan lokasi yang konsisten. Catat polaritas, kekuatan medan, kelembapan, kecepatan garis, diameter gulungan, berat kertas (GSM), dan perlakuan permukaan. Lakukan pengukuran dengan aman tanpa memasukkan tangan ke dalam peralatan yang sedang beroperasi. Tujuannya adalah untuk menemukan stasiun pertama di mana muatan mulai meningkat, bukan hanya stasiun di mana kemacetan mulai terlihat.
- Periksa bagian unwind dan pemandu pertama setelah gulungan baru dipasang.
- Ukur sebelum dan sesudah dilipat karena muatan listrik dapat terperangkap di dalam lembaran.
- Periksa saluran keluaran cetakan, area pemotongan atau pemisahan, pegangan pelubang, roda penyegel, dan penumpuk.
- Bandingkan kecepatan saat start dingin, kecepatan normal, dan kecepatan produksi maksimum yang telah disepakati.
- Ulangi langkah ini setelah membersihkan rol untuk membedakan kontaminasi dari penyebab yang berkaitan dengan kelistrikan.
Pemasok harus mencantumkan titik-titik pengukuran pada denah mesin. Hal ini akan menjadi acuan untuk proses komisioning dan pemecahan masalah di kemudian hari, alih-alih hanya mengandalkan getaran yang dirasakan operator sebagai satu-satunya indikasi.
Membangun Topologi Pengikatan dan Pembumian Impedansi Rendah
Pembumian pelindung dan pelepasan muatan statis merupakan tugas yang saling terkait namun tidak sama. Instalasi kelistrikan harus mematuhi persyaratan mesin yang berlaku, termasuk IEC 60204-1, sementara rangka konduktif, pelindung, rol, dan modul tambahan memerlukan sambungan ekuipotensial yang andal. Cat, korosi, bantalan yang terkontaminasi, selang fleksibel, dan konveyor yang baru dipasang dapat mengganggu jalur tersebut.
| Lapisan | Fungsi | Bukti pengoperasian awal |
|---|---|---|
| Arde pelindung | Perlindungan terhadap gangguan listrik | Telah diuji oleh teknisi listrik yang bersertifikat |
| Perekatan dengan mesin | Menyeimbangkan bagian-bagian konduktif | Titik-titik uji kontinuitas yang terdokumentasi |
| Netralisasi muatan statis | Menetralkan muatan pada lembaran PP isolator | Pembacaan lapangan sebelum dan sesudah |
| Pengendalian lingkungan | Kurangi penumpukan debu dan kotoran musiman | Catatan suhu dan kelembapan relatif |
Jangan pernah mengganti solusi yang dirancang secara teknis dengan kabel yang longgar atau rantai rakitan. Modifikasi OEM atau ODM harus tetap mempertahankan sirkuit pelindung, jalur pemasangan kabel, dan keamanan akses pada mesin aslinya.
Letakkan Batang Ionisasi di Tempat yang Memang Dapat Dijangkau oleh Muatan Listrik
Batang pengion harus dipilih sesuai dengan jarak kerja dan kecepatan bahan. Pasang batang tersebut di tempat di mana aliran udara dan konfigurasi geometris memungkinkan ion mencapai permukaan yang termuat. Jika bahan dilipat terlebih dahulu, batang yang dipasang di luar lipatan mungkin tidak dapat menetralkan permukaan bagian dalam. Jaga kebersihan elektroda, pertahankan jarak yang ditentukan, dan aktifkan sistem interlock atau pantau sistem jika aplikasi mengharuskannya.
| Lokasi proses | Gejala statis | Arah kendali |
|---|---|---|
| Setelah melepas penat | Penarikan debu dan pelacakan yang tidak stabil | Netralisasi pada rentang yang lebih panjang sebelum proses pelipatan |
| Sebelum dilipat | Muatan yang terperangkap di antara lapisan | Lakukan perawatan pada kedua sisi yang dapat dijangkau |
| Sebelum memegang alat tusuk | Potongan atau lapisan menempel pada cetakan | Bar jarak pendek di dekat zona terkendali |
| Setelah dipotong, sebelum ditumpuk | Tumpukan yang berserakan dan kesalahan penghitungan | Netralisasi cepat di dekat titik pelepasan |
Penempatan akhir harus memperhatikan pelindung dan akses yang aman. Zhengxin dapat menyediakan jalur pemasangan, jalur daya, dan jalur kabel dalam topologi mesin yang dapat disesuaikan, alih-alih menambahkannya setelah pengiriman.
Mengatur Kelembapan, Kebersihan, dan Penyimpanan Bahan Secara Bersamaan
Kelembaban relatif yang rendah sering kali meningkatkan muatan listrik statis, namun tidak ada angka kelembaban yang berlaku umum untuk setiap jenis lembaran PP, tinta, kondisi iklim, dan bangunan. Tetapkan rentang operasi yang telah tervalidasi bersama pemasok bahan dan tinta. Banyak proses pengolahan memulai penyelidikan mereka dengan mengacu pada tingkat kelembaban yang moderat 40–60% RH rentang tersebut, kemudian sesuaikan dengan faktor-faktor seperti kondensasi, korosi, jamur, pengeringan tinta, dan kondisi setempat. Anggaplah rentang tersebut sebagai panduan awal, bukan jaminan.
- Catat tingkat kelembapan di mesin itu sendiri, bukan hanya dari sensor dinding yang terletak jauh.
- Biarkan roti gulung dingin atau panas menyesuaikan suhu terlebih dahulu sebelum membuka kemasannya.
- Bersihkan serat dan debu hasil pemotongan karena muatan listrik menarik dan menyebarkan kembali partikel-partikel tersebut.
- Cegah tetesan dari alat pelembap udara membasahi jaring, komponen pengatur, sensor, atau perkakas.
- Menyesuaikan tingkat kelembapan dengan proses pengeringan tinta berbasis air pada jalur cetak yang terintegrasi.
Tanaman tropis mungkin memerlukan pengeringan udara untuk penyimpanan, sementara ruang produksi yang dilengkapi sistem pendingin memerlukan penambahan kelembapan secara lokal. Solusi yang tepat bergantung pada titik embun yang diukur dan perilaku proses.
Menstabilkan Tegangan Web, Sensor, Proses Pengeboran, dan Penumpukan
Gangguan statis dapat memperparah masalah mekanis. Sebelum menyalahkan muatan listrik, pastikan terlebih dahulu pelepasan tegangan, pemandu pita, kebersihan rol, kontras fotoelektrik, pembumian sensor, jarak bebas pukulan, sinkronisasi konveyor, dan aliran udara pada penumpuk. Jaring yang kusut mengubah jarak sensor dan luas area kontak. Lensa yang kotor menyebabkan hasil penghitungan yang tidak stabil, yang tampak seperti gangguan listrik.
- Jalankan sistem mekanis pada kecepatan rendah sambil mencatat nilai-nilai statis yang diperoleh.
- Atur tegangan dan bimbingan dengan tepat hingga lembaran masuk ke stasiun lipat dan penyegelan secara konsisten.
- Bersihkan dan kalibrasi sensor fotoelektrik menggunakan tanda cetak produksi.
- Aktifkan netralisasi dan bandingkan laju peluruhan muatan pada kecepatan yang sama.
- Tingkatkan kecepatan secara bertahap sambil memantau kesalahan penghitungan, kemacetan, dan kualitas tumpukan.
Prosedur ini mencegah Pemasok menggunakan alat ionisasi untuk menyembunyikan cacat penyelarasan. Prosedur ini juga mengidentifikasi batas kapasitas sebenarnya untuk jenis kain dan geometri kantong tertentu.
Memverifikasi Kinerja Melalui Uji Coba Produksi dalam Kondisi Kering
Proses penerimaan harus menggunakan kain yang telah disetujui yang paling ringan dan paling sensitif terhadap listrik statis, model tas yang dimaksud, serta kecepatan yang telah disepakati. Jalankan pengujian cukup lama untuk mencakup perubahan diameter gulungan dan penumpukan panas yang normal. Catat muatan listrik di stasiun-stasiun yang telah ditentukan, tingkat penolakan, akurasi penghitungan, cacat debu, pelepasan lubang tusuk, dan keselarasan tumpukan.
| Tingkat tes | Tujuan | Catatan yang wajib diisi |
|---|---|---|
| Titik acuan, matikan sistem pengendalian jika aman | Memastikan mekanisme masalah | Tanda-tanda klinis dan gejala |
| Kecepatan produksi normal | Memverifikasi stabilitas rutin | Jumlah, penolakan, kelembaban relatif, dan muatan |
| Kecepatan maksimum yang disepakati | Memverifikasi margin kapasitas | Catatan operasi berkelanjutan dan catatan kesalahan |
Tentukan kriteria kelulusan dalam FAT dan ulangi kriteria tersebut selama tahap komisioning di lokasi. Titik-titik pemantauan musiman harus tetap dapat diakses oleh tim pemeliharaan.
Kirimkan kepada Zhengxin informasi mengenai berat jenis kain (GSM), model tas, kecepatan jalur produksi, kondisi iklim di bengkel, serta video dari stasiun yang mengalami gangguan. Kami dapat merancang solusi pengendalian statis dan penanganan bahan yang dapat disesuaikan (OEM atau ODM) dan memasukkannya ke dalam uji coba produksi Anda.

 Bahasa Indonesia
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 اردو
 हिन्दी
 বাংলা