ஒரே ஃப்ளெக்ஸோ பிரஸ் ஏன் பலவீனமான திட நிறங்கள், அழுக்கான எழுத்துக்கள் அல்லது நிலையற்ற நிறத்தை உருவாக்குகிறது?
பல நெய்யப்படாத அச்சுப்பொறிகள் அனிலாக்ஸ் உருளையை ஒரு பொதுவான துணைக்கருவியாகக் கருதுகின்றன. அவர்கள் தரம் கருதி அதிக வரி எண்ணிக்கையையும், அடர்த்தி கருதி அதிக அளவையும் தேர்ந்தெடுத்து, அதன் விளைவு மோசமாக இருக்கும்போது கூடுதல் அழுத்தத்துடன் ஈடுசெய்ய முயற்சிக்கின்றனர். இழை அமைப்புள்ள பிபி சுழல் பிணைப்பு நெய்யப்படாத துணி, அந்த குறுக்குவழி சிறு துளைகள், அழுக்கான அச்சு, புள்ளி அதிகரிப்பு, நுரைத்தல், மெதுவான உலர்தல் மற்றும் தகடு விரைவாக தேய்வதை ஏற்படுத்தும். ஆர்டர்களுக்கு இடையில் மீண்டும் உருவாக்க முடியாத ஒரு பிராண்ட் நிறத்தை ஒரு விநியோகஸ்தர் உறுதியளிக்கும்போது இழப்பு அதிகமாகிறது. LPI மட்டும் மை விநியோகத்தை வரையறுக்காது, மேலும் BCM மட்டும் படத் தெளிவை வரையறுக்காது. சரியான அனிலாக்ஸ் ரோலர், கலைப்படைப்பு, பிளேட் ஸ்கிரீன், மை வேதியியல், அடி மூலக்கூறு மேற்பரப்பு மற்றும் அச்சிடும் வேகம் ஆகியவற்றுடன் பொருத்தப்பட வேண்டும். ஒரு உற்பத்தியாளர் அல்லது வழங்குநர், வாங்குபவர் ஒரு OEM அச்சிடும் வரிசையை அங்கீகரிப்பதற்கு முன்பு, ஆவணப்படுத்தப்பட்ட பேண்டட் அல்லது உற்பத்தி சோதனையின் மூலம் அந்தக் கலவையை நிரூபிக்க வேண்டும்.
நெய்தல் இல்லாத பை அச்சிடலுக்கு, அனிலாக்ஸ் வரி எண்ணையும் செல் கனத்தையும் ஒன்றாகத் தேர்ந்தெடுக்கவும்: அடி மூலக்கூறு மூடலுக்குப் போதுமான BCM, மிகச்சிறிய பிளேட் அம்சத்தை ஆதரிக்கப் போதுமான LPI, மற்றும் மிகக் குறைந்த நிலையான அச்சிடும் அழுத்தம் ஆகியவற்றைப் பயன்படுத்தவும். ஜெங்சின் இந்தக் கலவையை உண்மையான PP துணி, நீர் அடிப்படையிலான மை, கலைப்படைப்பு மற்றும் இலக்கு வேகம் ஆகியவற்றுடன் சரிபார்க்கிறது.
இந்த வழிகாட்டி LPI, BCM, தட்டுத் தெளிவு, பரப்பு ஆற்றல், மைக் கட்டுப்பாடு, டாக்டர் பிளேடுகள் மற்றும் சுத்தம் செய்தல் ஆகியவற்றைத் தொடர்புபடுத்துகிறது. இறக்குமதியாளர்களும் அச்சிடும் நிறுவனங்களும் இதன் மூலம் மீண்டும் மீண்டும் செய்யக்கூடிய, தனிப்பயனாக்கக்கூடிய ஒரு அமைப்பைக் குறிப்பிடலாம், ஒரே அடிப்படையில் வழங்குநர் முன்மொழிவுகளை ஒப்பிடலாம், மேலும் வெறும் வண்ண எண்ணிக்கையின் அடிப்படையில் மட்டும் ஒரு அச்சு இயந்திரத்தை வாங்குவதற்குப் பதிலாக உற்பத்திச் சான்றுகளை அங்கீகரிக்கலாம்.
LPI மற்றும் BCM உண்மையில் எதைக் கட்டுப்படுத்துகின்றன என்பதைப் புரிந்து கொள்ளுங்கள்
எல்.பி.ஐ ஒரு நேரியல் அங்குலத்திற்கு பொறிக்கப்பட்ட செல்களின் எண்ணிக்கையை விவரிக்கிறது. பிசிஎம் ஒரு சதுர அங்குலத்திற்கு செல் அளவை விவரிக்கிறது, எனவே அனிலாக்ஸ் மையைச் சுமக்கும் திறனைக் குறிக்கிறது. அதிக LPI பொதுவாக நுட்பமான விவரங்களை ஆதரிக்கும், அதே நேரத்தில் அதிக அளவு பொதுவாக ஒரு தடிமனான ஈர மைப் படலத்தை அமைக்கும். நவீன செல் வடிவியல் அந்த உறவை மாற்றக்கூடும், எனவே ஒரே LPI கொண்ட இரண்டு உருளைகள் வெவ்வேறு அளவுகளை மாற்றக்கூடும்.
| அச்சிட வேண்டிய தேவை | அனிலாக்ஸ் திசை | சரிபார்க்க வேண்டிய முக்கிய ஆபத்து |
|---|---|---|
| நாரிழை அல்லாத துணியில் பெரிய திடமான சின்னம் | அதிகப் பயன்பாடுள்ள செல் அளவு | உலர்தல், சிறு துளைகள் மற்றும் மை நுகர்வு |
| சிறிய உரை அல்லது பார்கோடு | கட்டுப்படுத்தப்பட்ட அளவுடனான மெல்லிய திரை | அழுக்கான அச்சு மற்றும் சிறிய விவரங்கள் இழப்பு |
| அரைடோன் அல்லது வினைட் | திரை தட்டுப் புள்ளிகளுடன் பொருத்தப்பட்டது | புள்ளி மூழ்குதல், ஆதாயம், மற்றும் தொனிக் கீறல் |
| வெள்ளை அல்லது அதிக ஒளிபுகாத் தன்மை கொண்ட நிறம் | பigment சுமையுடன் பொருத்தப்பட்ட அளவு | அடைப்பு, நுரைத்தல், மற்றும் முழுமையற்ற உலர்த்தல் |
இவற்றைத் தேர்வதற்கான வழிகளாகப் பயன்படுத்துங்கள், பொதுவான விவரக்குறிப்புகளாக அல்ல. வழங்குநரிடமிருந்து பொறிக்கப்பட்ட LPI, அளவிடப்பட்ட கொள்ளளவு, செல் வடிவியல், உருளைத் தொடர் எண் மற்றும் ஆரம்ப ஆய்வு அறிக்கையைக் கோருங்கள்.
அனிலாக்ஸ் திரையை பிளேட் மற்றும் மிகச்சிறிய பட அம்சத்துடன் பொருத்துங்கள்
மிகச்சிறிய ஹைலைட் புள்ளி நிலையாக இருக்க, போதுமான அனிலாக்ஸ் செல்களுக்கு குறுக்கே அமைந்திருக்க வேண்டும். தொழில் வழிகாட்டுதல் பெரும்பாலும் ஒரு அனிலாக்ஸ்-டு-பிளேட் திரை விகிதத்துடன் தொடங்குகிறது 5:1, ஆனால் பிளேட் தொழில்நுட்பம், செல் திறப்பு, புள்ளி வடிவம், டேப் மற்றும் கலைப்படைப்பு ஆகியவற்றுக்கு வேறுபட்ட மதிப்பு தேவைப்படலாம். ஒரு ஒற்றை ரோல், அடர்த்தியான திடப்பொருட்கள் மற்றும் நுட்பமான செயல்முறை வேலை ஆகிய இரண்டையும் அரிதாகவே உகந்ததாக்குகிறது.
- கலைப்படைப்புக்கு இரண்டும் தேவைப்படும்போது, ஒரே வண்ண நிலையங்களை நுணுக்கமான விவர நிலைகளிலிருந்து பிரிக்கவும்.
- அசல் கலைப்படைப்பு, குறைந்தபட்ச கோட்டு அகலம், மிகச்சிறிய உரை, பார்கோடு தரம் மற்றும் பிளேட் ஸ்கிரீனை உற்பத்தியாளருக்கு அனுப்பவும்.
- அழுக்கு அச்சை சரிசெய்ய அச்சிடும் அழுத்தத்தை அதிகரிக்க வேண்டாம்; அதிகப்படியான அழுத்தம் அச்சு விவரங்களை அகலமாக்கி, தேய்மானத்தை விரைவுபடுத்துகிறது.
- வேலை வணிக ரீதியாக முக்கியமானதாக இருக்கும்போது, பேண்டட் அனிலாக்ஸ் அல்லது கட்டுப்படுத்தப்பட்ட அச்சடிப்பு சோதனையைப் பயன்படுத்தவும்.
- அங்கீகரிக்கப்பட்ட உருளை, தகடு, நாடா, மை, பாகுத்தன்மை, வேகம் மற்றும் உலர்த்தும் அமைப்புகளை ஒரு செய்முறையாகச் சேமித்து வைக்கவும்.
ODM தயாரிப்பு வரிசைக்கு, ஒவ்வொரு கலைப்படைப்பையும் ஒரே அனிலாக்ஸ் விவரக்குறிப்பில் செய்வதாக உறுதியளிப்பதற்குப் பதிலாக, இரண்டு அல்லது மூன்று சரிபார்க்கப்பட்ட அச்சிடும் செய்முறைகளை உருவாக்கவும்.
வன்பொருளை மாற்றுவதற்கு முன் பிபி நெய்யப்படாத மேற்பரப்பு மற்றும் மையைத் தகுதிப்படுத்துங்கள்
PP குறைந்த பரப்பியல் ஆற்றலைக் கொண்டுள்ளது, மேலும் சேமிப்பின் போது சிகிச்சையானது சிதைந்துவிடக்கூடும். மோசமான ஈரப்படுத்துதல், குறிப்பாக மை உயரமான புள்ளிகளிலிருந்து பின்வாங்கும்போதோ அல்லது சிறு துளைகளை உருவாக்கும்போதோ, போதுமான அனிலாக்ஸ் கன அளவு இல்லாதது போலத் தோன்றலாம். உடன்படிக்கையிடப்பட்ட ஒரு முறையின்படி வரும் உருளையைச் சரிபார்க்கவும் டைன் சோதனை முறை மற்றும் பொருள் வயது, சிகிச்சைப் பக்கம், அடிப்படை எடை, அமைப்பு, லேமினேஷன் மற்றும் சேமிப்பு நிலைமைகளைப் பதிவு செய்யவும். தேவைப்படும் பரப்பியல் ஆற்றலை ஒரு பொதுவான அட்டவணையில் இருந்து நகலெடுப்பதை விட, தேர்ந்தெடுக்கப்பட்ட மை வழங்குநரிடம் உறுதிப்படுத்த வேண்டும்.
| அறிகுறி | சாத்தியமான அடிப்படை அல்லது மைக் காரணம் | சரிபார்ப்பு |
|---|---|---|
| திடப்பொருட்களில் உள்ள நுண்துளைகள் | கரடுமுரடான மேற்பரப்பு, மோசமான ஈரப்படுத்துதல், குறைந்த மைப் பரிமாற்றம் | டைன் சோதனை, நுண்ணோக்கி, அடுக்கு அளவு சோதனை |
| உலர்ந்த பிறகு மை உதிர்ந்துவிடுகிறது | பதிலற்ற சிகிச்சை அல்லது பொருந்தாத பிணைப்பி | முழுமையாகக் காய்ந்த பிறகு பற்றும் சோதனை |
| செயல்பாட்டின் போது நிறம் மாறுகிறது | பாகுத்தன்மை, pH, வெப்பநிலை அல்லது ஆவியாதல் மாற்றம் | நேர அளவீட்டு மைப் பதிவு மற்றும் தக்கவைக்கப்பட்ட மாதிரி |
| நுரை மற்றும் விடுபட்ட அச்சு | காற்றுப் புகுதல் அல்லது திரும்பு நீரோட்ட வடிவமைப்பு | பம்பு, திருப்பிவிடும், நிலை, மற்றும் நுரையடக்கி கட்டுப்பாட்டை ஆய்வு செய்யவும் |
நீரை அடிப்படையாகக் கொண்ட மை, மை தயாரிப்பாளர் குறிப்பிட்ட பாகுத்தன்மை மற்றும் pH வரம்பிற்குள் கட்டுப்படுத்தப்பட வேண்டும். அளவீட்டு முறை மற்றும் வெப்பநிலையைப் பதிவு செய்யவும், ஏனெனில் தகுதியற்ற கோப்பை அளவீடு மீண்டும் மீண்டும் செய்வதை ஆதரிக்காது.
டாக்டர் பிளேடு, இம்ப்ரெஷன், ரஜிஸ்ட்ரேஷன் மற்றும் டிரையிங் ஆகியவற்றை ஒரே அமைப்பாக அமைக்கவும்
அனிலாக்ஸ் மெட்டர் மை, ஆனால் டாக்டர் பிளேடு தொடர்பு, அறை அழுத்தம், தட்டு அச்சு, அடி மூலக்கூறு அச்சு, வலை இறுக்கம், பதிவு, மற்றும் உலர்த்தி காற்றோட்டம் பை மூலப்பொருளை எவை சென்றடைகின்றன என்பதைத் தீர்மானிக்கவும். அதிகப்படியான பிளேடு அழுத்தம் உருளையை அரிக்கவும், கீறல் கோடுகளை உருவாக்கவும் கூடும். அதிகப்படியான அச்சு அழுத்தம் ஹாலோ மற்றும் அழுக்கான அச்சை உருவாக்குகிறது. போதுமான உலர்த்தல் இல்லாதது மையை வழிகாட்டும் உருளைகளுக்கு அல்லது அடுத்த வண்ண நிலையத்திற்கு மாற்றக்கூடும்.
- பிளேடின் வடிவவியலையும் அழுத்தத்தையும் சப்ளையரின் அடிப்படை அளவுக்கு அமைத்து, பின்னர் சுத்தமாகவும் சமமாகவும் துடைக்கப்பட்டுள்ளதா என ஆய்வு செய்யவும்.
- மூடி மறைக்க அழுத்துவதற்குப் பதிலாக, தட்டை முத்த அச்சு எடுக்கும்படி கொண்டு வாருங்கள்.
- வண்ணத்தை மதிப்பிடுவதற்கு முன், வலை இறுக்கத்தையும் சீரமைப்பையும் நிலைப்படுத்தவும்.
- மேல் அச்சிடும் அல்லது மீண்டும் சுருட்டும் முன் ஒவ்வொரு நிறமும் உலரும்படி, வேகம், காற்றோட்டம் மற்றும் மைப் படலத்தைச் சமநிலைப்படுத்துங்கள்.
- முதல் மாதிரியில் மட்டுமல்லாமல், உற்பத்திச் செயல்பாட்டின் போது வரையறுக்கப்பட்ட இடைவெளிகளிலும் நிறம் மற்றும் குறைபாடுகளை அளவிடவும்.
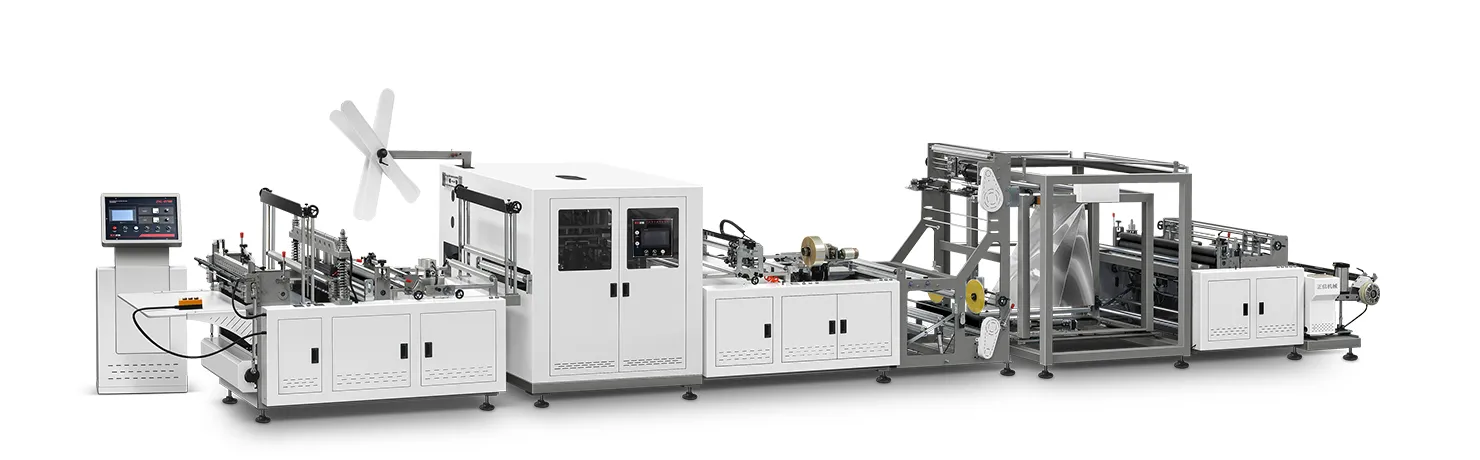
தனிப்பயனாக்கக்கூடிய இரு-வண்ண அல்லது நான்கு-வண்ண வரி, வாங்குபவரின் உண்மையான தயாரிப்பு கலவைக்கு ஏற்ற சரியான பம்புகள், உலர்த்தும் திறன், இழுவிசைக் கட்டுப்பாடு மற்றும் தட்டு உருளை வரம்பைக் கொண்டிருக்க வேண்டும்.
சுத்தம் மற்றும் அளவீடு மூலம் செல் அளவைக் கட்டுப்படுத்துதல்
பதிக்கப்பட்ட விவரக்குறிப்பு மாறாத போதும், காய்ந்த மை செல் திறன் அளவைக் குறைக்கிறது. ஆபரேட்டர்கள் அழுத்தம் அல்லது செறிவான மைக் கலவையைப் பயன்படுத்தி ஈடுசெய்யலாம், இது இரண்டாவது குறைபாட்டை உருவாக்குகிறது. நிறுவவும் அன்றாட சுத்தம் செய்தல், அவ்வப்போது ஆழமான சுத்தம் செய்தல், நேரில் ஆய்வு செய்தல், மற்றும் அளவிடப்பட்ட கொள்ளளவு சரிபார்த்தல் ரோல் பூச்சு மற்றும் மை வேதியியலுக்குப் பொருத்தமானது.
- செராமிக் மேற்பரப்பை சேதப்படுத்தக்கூடிய உலோகக் கருவிகளையோ அல்லது அங்கீகரிக்கப்படாத இரசாயனத்தையோ ஒருபோதும் பயன்படுத்த வேண்டாம்.
- நீக்கும்போதும் சேமித்து வைக்கும்போதும் உருளையைப் பாதுகாக்கவும்; ஒரு சிறிய தாக்கம் கூட மீண்டும் மீண்டும் தோன்றும் கோட்டை உருவாக்கக்கூடும்.
- கோடுகள் தோன்றும்போது டாக்டர் பிளேடுகள் மற்றும் வடிகட்டலை ஆய்வு செய்யவும்.
- வண்ண அடர்த்தி தோல்வியடையும் வரை காத்திருப்பதற்குப் பதிலாக, டிரெண்ட் அளவீட்டுத் தொகுதியை அளவிட்டது.
- சுத்தம் செய்யும் பதிவுகளை ரோல் தொடர் எண் உடன் இணைத்து வைக்கவும்.
வழங்குநர் சுத்தப்படுத்துவதற்கான வரம்புகள், அங்கீகரிக்கப்பட்ட ஊடகங்கள், கையாளுதல் வழிமுறைகள் மற்றும் மாற்றுவதற்கான செயல்முறை ஆகியவற்றை வழங்க வேண்டும். இந்த ஆவணம் ஆரம்ப LPI மற்றும் BCM லேபிளைப் போலவே முக்கியமானது.
உற்பத்திச் சோதனையுடன் அச்சுப் பொதியை அங்கீகரிக்கவும்
குறிப்பிடப்பட்ட துணி சுருள், மைத் தொகுப்பு, கலைப்படைப்பு, தட்டு, மற்றும் இலக்கு இயக்க வேகத்தைப் பயன்படுத்தவும். ரோல் முழுவதும் திட அடர்த்தி, மெல்லிய கோட்டுப் பிரதிபலிப்பு, அச்சுப் பொருத்தம், உலர்த்தல், பிடிப்பு, தேய்ப்பு எதிர்ப்பு, பொருத்தமானால் வாசனை, மற்றும் வண்ண நிலைத்தன்மை ஆகியவற்றை மதிப்பீடு செய்யவும். ஆரம்பம், நடு, மற்றும் இறுதியில் இருந்து கையொப்பமிடப்பட்ட மாதிரிகளை வைத்திருக்கவும். OEM ஒப்புதலுக்காக, உண்மையான LPI, அளவு, பாகுத்தன்மை, pH, வெப்பநிலை, இறுக்கம், வேகம், மற்றும் உலர்த்தி அமைப்புகளைப் பதிவு செய்யவும்.
ஒப்பந்தப்படி அந்தப் பொருள் அங்கீகரிக்கப்பட்டாலன்றி, மென்மையான அல்லது முன்கூட்டியே பதப்படுத்தப்பட்ட பொருளில் அச்சிடப்பட்ட சோதனைப் பிரதியை ஏற்றுக்கொள்ளாதீர்கள். ஒரு வெற்றிகரமான சோதனை, உற்பத்திப் பரப்பையும் முழுமையான அச்சு அமைப்பையும் பிரதிபலிக்க வேண்டும். ஜெங்ஷின், பை தயாரிக்கும் உபகரணங்களுடன் அச்சு இயந்திரம், அனிலாக்ஸ், உலர்த்தல் மற்றும் வெப்-கையாளுதல் உள்ளமைவுகளை ஒருங்கிணைக்க முடியும்.
உங்கள் PP நெய்யப்படாத விவரக்குறிப்பு, கலைப்படைப்பு, வண்ணங்களின் எண்ணிக்கை, மை அமைப்பு, அச்சிடும் அகலம் மற்றும் இலக்கு வேகம் ஆகியவற்றை Zhengxin-க்கு அனுப்பவும். அளவிடக்கூடிய ஏற்பு மாதிரிகளுடன், தனிப்பயனாக்கக்கூடிய OEM அல்லது ODM அச்சிடும் உள்ளமைவை நாங்கள் பரிந்துரைத்து சரிபார்ப்போம்.

 தமிழ்
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা