
Điều gì sẽ xảy ra nếu máy vượt qua bài kiểm tra thực hành nhưng lại không đạt yêu cầu trong quá trình sản xuất của bạn?
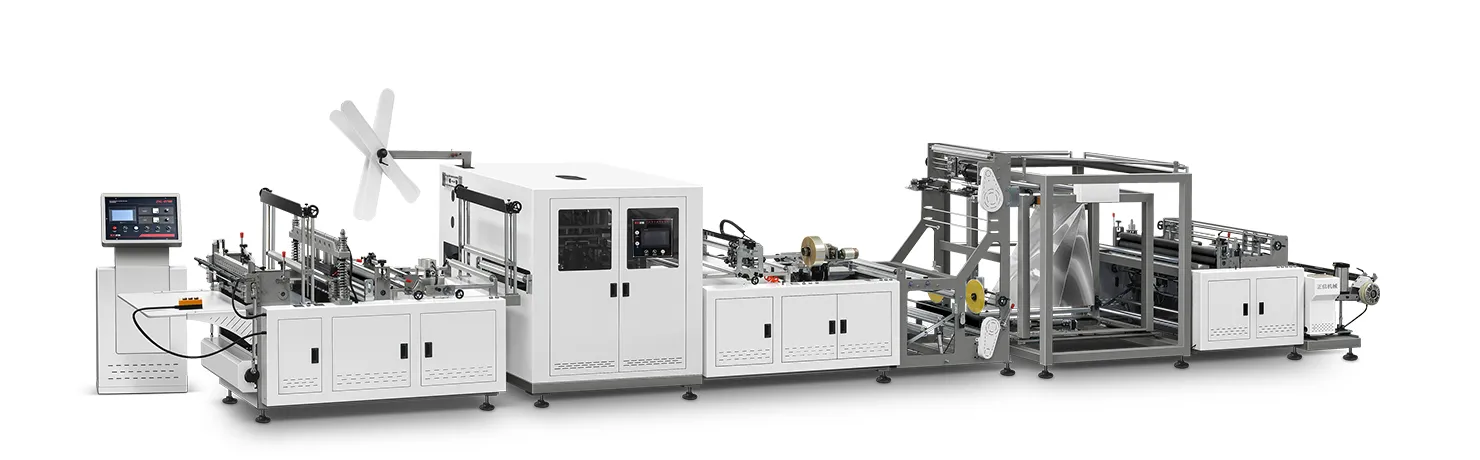
Một đoạn video ngắn ghi lại cảnh máy sản xuất túi không dệt đang vận hành tại nhà máy của Nhà cung cấp không chứng minh được rằng máy đó đáp ứng yêu cầu của đơn đặt hàng. Phần trình diễn có thể sử dụng loại vải dễ gia công, chỉ một kích thước túi, tốc độ giảm xuống hoặc sản phẩm đầu ra được phân loại thủ công. Sau khi giao hàng, người mua có thể phát hiện ra các vấn đề như hệ thống theo dõi vải không ổn định, các mối hàn yếu, chiều dài không chính xác, hệ thống đếm kém, thiếu tài liệu an toàn, hoặc một mô-đun tùy chỉnh chưa bao giờ được thử nghiệm với sản phẩm thực tế. Lúc đó, chi phí vận chuyển, lắp đặt và sự chậm trễ trong sản xuất sẽ khiến mọi việc khắc phục trở nên tốn kém hơn. A Thử nghiệm nghiệm thu tại nhà máy Do đó, đây phải là một giai đoạn ra quyết định được quy định trong hợp đồng. Giai đoạn này cần liên kết từng yêu cầu với một bài kiểm tra có thể đo lường được, sử dụng vật liệu đã được khách hàng phê duyệt, vận hành trong phạm vi hoạt động đã thỏa thuận, ghi chép các sự cố và ngăn chặn việc đóng gói cho đến khi các vấn đề quan trọng được giải quyết. Mục tiêu là cung cấp bằng chứng cho thấy cấu hình được bàn giao có thể hoạt động hiệu quả, chứ không phải là một chuyến thăm mang tính hình thức.
Một nhà cung cấp đủ điều kiện cần phải chốt thông số kỹ thuật, phê duyệt biên bản kiểm tra FAT bằng văn bản, chạy thử vật liệu sản xuất trong phạm vi hoạt động theo hợp đồng, đo lường hiệu suất và các chức năng an toàn, hoàn tất các hạng mục còn tồn đọng trong danh sách kiểm tra, và bàn giao bộ tài liệu được kiểm soát chất lượng. Zhengxin có thể đưa các tiêu chí nghiệm thu này vào đơn đặt hàng của nhà sản xuất thiết bị gốc (OEM) trước khi bắt đầu sản xuất.
Danh sách kiểm tra sau đây nêu rõ các chi tiết thương mại và kỹ thuật mà các nhà nhập khẩu có kinh nghiệm sử dụng để chuyển đổi báo giá thành bằng chứng chấp nhận có hiệu lực pháp lý. Danh sách này bao gồm khả năng truy xuất nguồn gốc thông số kỹ thuật, nguyên vật liệu sản xuất, các đợt sản xuất liên tục, các chỉ số chất lượng, các chức năng an toàn, tài liệu, kiểm soát danh sách công việc còn lại, thanh toán phần còn lại và văn bản cho phép xuất hàng.
Khóa URS, Đơn đặt hàng và Cấu hình đã được phê duyệt
Bắt đầu triển khai kế hoạch FAT ngay khi đã thương lượng xong đơn hàng. Tạo bảng truy xuất nguồn gốc yêu cầu liên kết giữa Thông số kỹ thuật yêu cầu của người dùng, đơn đặt hàng, bản vẽ đã được phê duyệt, các tùy chọn, tiện ích, mẫu sản phẩm và bước kiểm tra FAT. Xác định giá trị nào là giới hạn định mức, giá trị nào là giá trị sản xuất được đảm bảo, và áp dụng trong những điều kiện vật liệu và bao bì nào.
| Nhóm yêu cầu | Bằng chứng hợp đồng | Bằng chứng về chất béo |
|---|---|---|
| Dòng túi | Bảng kích thước và kiểu dáng đã được phê duyệt | Các mẫu được đo từ từng thiết lập đã thống nhất |
| Phạm vi vật liệu | Polymer, GSM, chiều rộng, đường kính cuộn | Dữ liệu về cuộn sản phẩm và lô hàng có thể truy xuất nguồn gốc |
| Kết quả | Các điều kiện về tốc độ và chất lượng đã được quy định | Số lượng duy trì có ghi nhận các sản phẩm bị loại |
| Các dịch vụ công ích | Điện áp, tần số, công suất, không khí | Thông số kỹ thuật trên nhãn và các điều kiện thử nghiệm đã đo được |
| Các mô-đun tùy chỉnh | Mô tả chức năng đã được phê duyệt | Trình tự được giám sát và khôi phục lỗi |
Mọi lựa chọn thiết kế còn bỏ ngỏ đều phải có người chịu trách nhiệm và thời hạn hoàn thành. Những thay đổi không được kiểm soát sẽ dẫn đến tranh chấp về phạm vi công việc, rủi ro chậm trễ và rủi ro thanh toán.
Phê duyệt tài liệu thử nghiệm, mẫu đóng gói và phương pháp đo lường
Gửi đủ lượng vải sản xuất, vật liệu gia công, cuộn vải in mực và vật tư tiêu hao để hoàn tất quá trình thiết lập cũng như đảm bảo các đợt sản xuất liên tục. Phân biệt từng cuộn theo Nhà cung cấp, loại polymer, trọng lượng cơ bản, độ dày, chiều rộng, phương pháp xử lý, mẫu lặp in và lô hàng. Nếu Nhà sản xuất cung cấp vật liệu thử nghiệm, hợp đồng phải nêu rõ rằng vật liệu đó tương đương với nguyên liệu đầu vào đã được người mua phê duyệt.
- Xác định các dụng cụ đã được hiệu chuẩn để đo chiều dài, chiều rộng, miếng gia cố, vị trí tay cầm và độ bền mối hàn.
- Thỏa thuận về tần suất lấy mẫu và số lượng mẫu trước khi tiến hành thử nghiệm.
- Chỉ định xem các kích thước sẽ được kiểm tra ngay lập tức hay sau khi xử lý.
- Sử dụng ISO 9073-3:2023 hoặc một phương pháp khác đã được thỏa thuận khi cần có bằng chứng về độ bền kéo của dải thử.
- Giữ lại các mẫu vàng đã ký tên cho nhà máy và người mua.
Việc chấp nhận không thể chỉ dựa vào đánh giá bằng mắt thường. Dải dung sai, phương pháp thử nghiệm và quy tắc loại bỏ phải được ghi rõ trong quy trình thử nghiệm.
Chạy các điều kiện co rút tối thiểu, bình thường và tối đa
Chỉ một điểm vận hành đơn giản không đủ để chứng minh tính tùy biến của máy. Hãy kiểm tra các trường hợp biên đã thỏa thuận trong ma trận sản phẩm mà không vượt quá các giới hạn thiết kế an toàn. Bao gồm các loại màng hẹp nhất và rộng nhất có liên quan, định lượng GSM nhẹ nhất và nặng nhất đã được phê duyệt, túi nhỏ nhất và lớn nhất, thông tin theo dõi in trên sản phẩm về nơi mua hàng, cũng như mọi kiểu túi theo hợp đồng hoặc chức năng tay cầm trực tuyến.
| Chạy | Mục đích | Bản ghi tối thiểu |
|---|---|---|
| Cài đặt và tốc độ thấp | Kiểm tra ren, độ chính xác và các chức năng cơ bản | Thời gian thiết lập, thời gian báo động, thời gian sản xuất ra sản phẩm đạt tiêu chuẩn đầu tiên |
| Sản xuất bình thường | Chứng minh được sản lượng thương mại ổn định | Số lượng đạt chuẩn, sản phẩm loại, kích thước, kết quả kiểm tra đường may |
| Tốc độ tối đa theo hợp đồng | Chứng minh ranh giới được đảm bảo | Thời gian duy trì, lỗi, chất lượng, tốc độ thực tế |
| Chuyển đổi | Kiểm tra độ linh hoạt | Dụng cụ, công thức, thời gian và mẫu đầu tiên được phê duyệt |
Để tham khảo, các mẫu máy Zhengxin có phạm vi định mức khác nhau; ví dụ, dữ liệu đã công bố về mẫu ZXL-A700 Ultra bao gồm 40–120 chiếc mỗi phút, vật liệu có trọng lượng 30–120 g/m², chiều rộng cuộn 500–1300 mm và tổng công suất 15 kW. Hợp đồng phải nêu rõ tổ hợp nào được đảm bảo, vì các giá trị tối đa có thể không xảy ra đồng thời.
Đo lường chất lượng, lãng phí, đếm và khắc phục lỗi
Ghi lại tổng số sản phẩm, số sản phẩm đạt tiêu chuẩn, phế liệu trong quá trình thiết lập, phế liệu trong quá trình vận hành, số lần dừng máy, nguyên nhân dừng máy và các can thiệp thủ công. Đo chiều dài, chiều rộng, nếp gấp, vị trí quai xách, chất lượng cắt, độ chính xác in ấn và hiệu suất hàn so với bản vẽ đã được phê duyệt. Một cuộc kiểm tra FAT chất lượng cao sẽ phân biệt được tốc độ tối đa từ sản lượng có thể bán được.
- Bắt đầu với một bàn làm việc đã được dọn dẹp sạch sẽ và cuộn vật liệu đã được xác định rõ.
- Chạy trong khoảng thời gian đã thỏa thuận mà không có quá trình sắp xếp ẩn.
- Lấy mẫu ở đầu, giữa và cuối.
- Kích hoạt các lỗi đã được xác định như hết cuộn, bỏ sót dấu in, kẹt giấy hoặc mất áp suất khí khi điều kiện an toàn cho phép.
- Kiểm tra hành vi của các chức năng báo động, dừng, đặt lại và khởi động lại.
- Đối chiếu số lượng trên giao diện người dùng (HMI), số lượng kiểm kê thực tế, số lượng được chấp nhận và số lượng bị từ chối.
Hãy thống nhất về sự khác biệt giữa chất thải do thiết lập theo kế hoạch và chất thải do quy trình không được kiểm soát. Điều này giúp tránh tình trạng nhà cung cấp và người mua sử dụng các mẫu số khác nhau.
Kiểm tra an toàn, điện và hệ thống tiện ích trước sự chứng kiến của nhân chứng
FAT phải bao gồm tất cả các thiết bị bảo vệ, hệ thống khóa liên động, nút dừng khẩn cấp, thiết bị cách ly, hệ thống báo động và các chức năng an toàn có liên quan. Kiểm tra kết nối bảo vệ và hồ sơ kỹ thuật điện theo khung quy định về máy móc hiện hành và các tiêu chuẩn đã thỏa thuận, chẳng hạn như IEC 60204-1. Xác nhận điện áp, tần số, pha, dòng điện khi tải đầy (nếu có quy định), áp suất khí nén, chất lượng khí nén và nhu cầu hút khí.
- Kiểm tra xem việc dừng khẩn cấp có yêu cầu phải thực hiện thiết lập lại một cách có chủ đích hay không và liệu nó có gây ra việc khởi động lại tự động hay không.
- Mở từng bộ bảo vệ liên động theo quy trình kiểm tra an toàn đã được phê duyệt.
- Kiểm tra xem năng lượng khí nén hoặc cơ học đã tích trữ có thể được cách ly hoặc giải phóng một cách an toàn hay không.
- Kiểm tra xem số dây, mã model linh kiện, nhãn đầu nối và sơ đồ mạch có khớp nhau hay không.
- Ghi lại các phiên bản cuối cùng của PLC, HMI, bộ biến tần và các thông số an toàn.
Dấu CE không thể thay thế cho các cuộc kiểm tra có người chứng kiến này. Các sự cố về an toàn cần được phân loại là các trường hợp không tuân thủ dẫn đến việc ngăn chặn lô hàng.
Quản lý bộ tài liệu, chương trình đào tạo và phụ tùng thay thế
Liệt kê tất cả các sản phẩm bàn giao kèm theo phiên bản sửa đổi và thời hạn hoàn thành. Gói tài liệu này có thể bao gồm các tài liệu hướng dẫn vận hành và bảo trì, bản vẽ điện và khí nén, yêu cầu về bố trí và móng, danh mục linh kiện, lịch trình bôi trơn, hướng dẫn khắc phục sự cố, tài liệu chứng nhận tuân thủ, hồ sơ thử nghiệm, bản sao lưu phần mềm, mật khẩu được quản lý theo các quy định đã thỏa thuận, hồ sơ đào tạo và danh mục tồn kho phụ tùng thay thế.
| Mục bàn giao | Rủi ro thương mại nếu thiếu | Công bố bằng chứng |
|---|---|---|
| Bản vẽ được kiểm soát | Quá trình lắp đặt chậm chạp và việc sửa chữa không đảm bảo an toàn | Danh mục các sửa đổi đã được phê duyệt |
| Các bộ phận thay thế quan trọng | Thời gian ngừng hoạt động kéo dài | Mã sản phẩm và số lượng thực tế |
| Sao lưu phần mềm | Sự phụ thuộc vào quá trình phục hồi | Phương tiện khôi phục và phiên bản đã được xác minh |
| Đào tạo | Lỗi của người vận hành và tranh chấp về bảo hành | Chương trình làm việc, danh sách tham dự và kiểm tra năng lực |
Đối với các dự án OEM và ODM, hãy bao gồm các bản vẽ có thể tùy chỉnh, danh sách dụng cụ gia công và công thức đã được phê duyệt thay vì chỉ dựa vào các tài liệu tiêu chuẩn trong danh mục sản phẩm.
Sử dụng danh sách các hạng mục cần hoàn thiện và văn bản xác nhận giao hàng
Mỗi trường hợp sai lệch cần có mã định danh, mô tả, bằng chứng, mức độ nghiêm trọng, người chịu trách nhiệm, hạn chót, biện pháp khắc phục và trạng thái xác minh. Xác định sự không phù hợp nghiêm trọng, sự không phù hợp lớn và sự không phù hợp nhỏ các quy định từ trước. Các sự cố nghiêm trọng liên quan đến an toàn hoặc hiệu suất phải khiến lô hàng bị tạm dừng. Các vấn đề nhỏ về hình thức chỉ có thể được chấp nhận dựa trên bằng chứng đã thỏa thuận nếu hợp đồng cho phép.
Liên kết mốc thanh toán cuối cùng và giấy phép vận chuyển với kết quả FAT đã được ký kết và các điều kiện hoàn tất dự án. Sau khi được phê duyệt, cần kiểm tra việc đóng gói, các biện pháp chống ẩm và chống gỉ, số lượng phụ kiện, số sê-ri, ký hiệu vận chuyển, việc cố định hàng hóa trong container và hồ sơ ảnh. Tiếp theo, một cuộc Thử nghiệm Chấp nhận tại Công trường (Site Acceptance Test) cần xác nhận việc lắp đặt và các hệ thống tiện ích mà không cần mở lại các hạng mục thương mại không liên quan.
Vui lòng gửi cho Zhengxin bảng thông số túi, cuộn nguyên liệu, sản lượng mục tiêu, các dịch vụ hỗ trợ, yêu cầu an toàn và danh sách tài liệu. Chúng tôi sẽ chuẩn bị một biên bản nghiệm thu tại nhà máy (FAT) có thể truy xuất nguồn gốc cho dây chuyền OEM hoặc ODM tùy chỉnh của quý khách trước khi bắt đầu sản xuất và giao hàng.

 Tiếng Việt
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা