
O que acontece se a máquina passar no teste de demonstração, mas não corresponder às suas expectativas na produção?
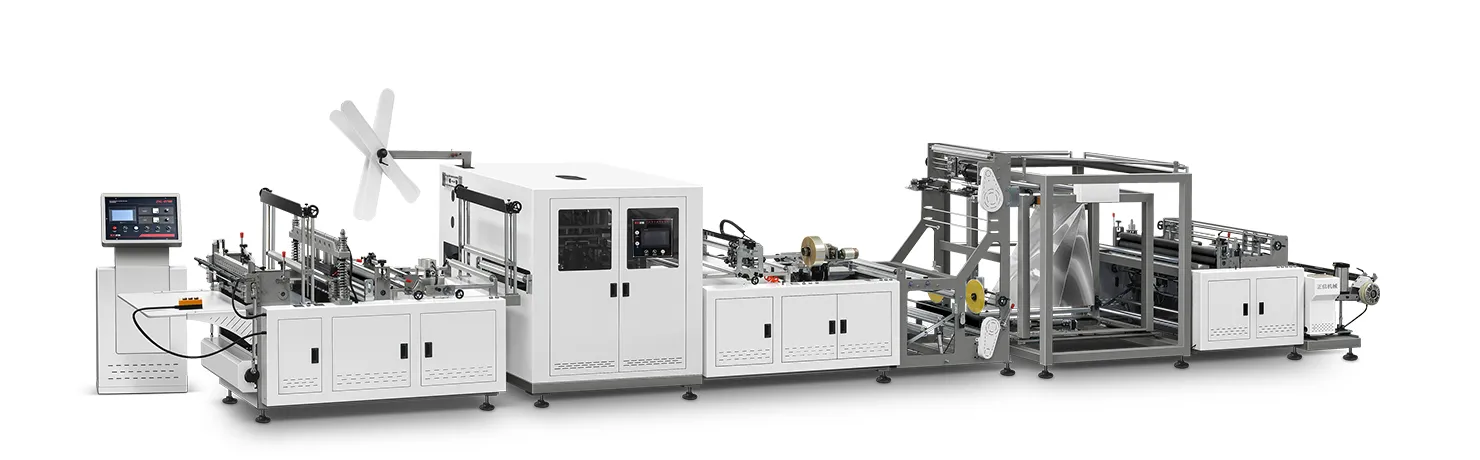
Um vídeo curto de uma máquina de fabrico de sacos não tecidos em funcionamento na fábrica do fornecedor não prova que esta cumpra os requisitos da ordem de compra. A demonstração pode utilizar um tecido simples, um único tamanho de saco, velocidade reduzida ou produção selecionada manualmente. Após o envio, o comprador poderá constatar um alinhamento instável da banda, soldaduras fracas, comprimento impreciso, contagem deficiente, falta de documentos de segurança ou um módulo personalizável que nunca foi testado com o produto real. Nessa altura, os atrasos no transporte, na instalação e na produção tornam cada correção mais dispendiosa. A Teste de aceitação na fábrica deve, portanto, ser um ponto de decisão definido no contrato. Deve associar cada requisito a um teste mensurável, utilizar material aprovado pelo cliente, operar dentro dos limites acordados, registar falhas e impedir a embalagem até que as questões críticas sejam resolvidas. O objetivo é comprovar que a configuração entregue é capaz de funcionar, e não realizar uma visita meramente simbólica.
Um fornecedor qualificado deve fixar as especificações, aprovar um protocolo FAT por escrito, testar o material de produção em toda a gama de funcionamento contratada, medir o rendimento e as funções de segurança, resolver os itens da lista de pendências e entregar um conjunto de documentos controlados. A Zhengxin pode integrar estes pontos de aceitação na encomenda do OEM antes do início da produção.
A lista de verificação que se segue apresenta os pormenores comerciais e técnicos que os importadores experientes utilizam para transformar uma cotação numa prova de aceitação vinculativa. Abrange a rastreabilidade das especificações, os materiais de produção, as séries de produção contínuas, as medições de qualidade, as funções de segurança, a documentação, o controlo da lista de pendências, o pagamento do saldo e a autorização de expedição por escrito.
Congelar o URS, a ordem de compra e a configuração aprovada
Inicie o plano FAT assim que a encomenda for negociada. Crie uma tabela de rastreabilidade de requisitos que relacione o Especificação dos requisitos do utilizador, ordem de compra, desenhos aprovados, opções, serviços públicos, amostras e etapa do teste FAT. Defina qual o valor que corresponde a um limite nominal, qual o valor de produção garantido e em que condições de material e de ensacamento se aplica.
| Grupo de requisitos | Provas contratuais | Provas da FAT |
|---|---|---|
| Gama de sacos | Matriz de tamanhos e estilos aprovada | Amostras medidas em cada configuração acordada |
| Gama de materiais | Polímero, GSM, largura, diâmetro do rolo | Rolos de produção e dados de lotes rastreáveis |
| Resultado | Condições definidas de velocidade e qualidade | Contagem contínua com registo das rejeições |
| Serviços públicos | Tensão, frequência, potência, ar | Condições de ensaio indicadas na placa de identificação e medidas |
| Módulos personalizados | Descrição funcional aprovada | Sequência supervisionada e recuperação de falhas |
Qualquer decisão de conceção pendente deve ter um responsável e um prazo. As alterações não controladas criam litígios relativos ao âmbito do projeto, risco de atrasos e risco de pagamento.
Aprovar o material de ensaio, as amostras ensacadas e os métodos de medição
Envie uma quantidade suficiente de tecido de produção, material de manuseamento, banda impressa a tinta e consumíveis para concluir a configuração e realizar tiragens contínuas. Identifique cada rolo por fornecedor, polímero, gramagem, espessura, largura, tratamento, repetição da impressão e lote. Se o fabricante fornecer o material de teste, o contrato deve indicar que este é equivalente ao material aprovado pelo comprador.
- Definir ferramentas calibradas para o comprimento, a largura, o reforço, a posição da pega e a resistência da soldadura.
- Acordar a frequência de amostragem e a quantidade de amostras antes de realizar os ensaios.
- Especifique se as dimensões são verificadas imediatamente ou após o condicionamento.
- Utilização ISO 9073-3:2023 ou outro método acordado, quando forem necessárias provas de resistência à tração da tira.
- Guardar amostras douradas assinadas para a fábrica e para o comprador.
A aprovação não pode basear-se apenas no julgamento visual. A tolerância, o método de ensaio e a regra de reprovação devem ser indicados no protocolo.
Executar as condições de contração mínima, normal e máxima
Um único ponto de funcionamento fácil não basta para validar uma máquina personalizável. Teste os limites acordados da matriz do produto sem exceder os limites de segurança do projeto. Inclua a banda mais estreita e mais larga relevante, o GSM mais leve e mais pesado aprovado, o saco mais pequeno e o mais grande, a impressão do código de rastreio no local de compra e todos os estilos de saco contratados ou funções das alças online.
| Correr | Objetivo | Registo mínimo |
|---|---|---|
| Configuração e baixa velocidade | Verificar a rosca, o ajuste e as funções básicas | Tempo de preparação, alarmes, tempo de produção da primeira peça em conformidade |
| Produção normal | Demonstrar uma produção comercial estável | Contagem, rejeições, dimensões e resultados das costuras |
| Velocidade máxima contratada | Demonstre o limite garantido | Duração sustentada, falhas, qualidade, velocidade real |
| Transição | Verificar a flexibilidade | Ferramentas, receita, tempo e primeira amostra aprovada |
A título de referência, os modelos Zhengxin apresentam intervalos nominais diferentes; por exemplo, os dados publicados sobre o ZXL-A700 Ultra incluem 40–120 peças por minuto, material de 30–120 g/m², largura do rolo de 500–1300 mm e potência total de 15 kW. O contrato deve indicar qual a combinação que está garantida, uma vez que os valores máximos podem não ocorrer simultaneamente.
Avaliação da qualidade, desperdício, contagem e recuperação de falhas
Registe o número total de peças, as peças aceites, os resíduos de preparação, os resíduos de produção, as paragens, as causas das paragens e as intervenções manuais. Meça o comprimento, a largura, o reforço, a prega, a localização das alças, a qualidade do corte, o alinhamento da impressão e o desempenho da soldadura, comparando-os com o desenho aprovado. Um bom FAT distingue-se velocidade bruta de produção comercializável.
- Comece com uma bancada desarrumada e um rolo de material identificado.
- Executar durante o período acordado, sem ordenação oculta.
- Recolha amostras no início, a meio e no final.
- Acionar falhas definidas, tais como fim de bobina, falta de marca de impressão, encravamento ou perda de pressão de ar, sempre que for seguro.
- Verificar o comportamento dos alarmes, das paragens, das reinicializações e dos reinícios.
- Conciliar a contagem do HMI, a contagem física, a contagem de itens aceites e a contagem de itens rejeitados.
Concordar com a forma como os desperdícios de preparação planeada diferem dos desperdícios de processo não controlados. Isto evita que o fornecedor e o comprador utilizem denominadores diferentes.
Testes de segurança das testemunhas, testes elétricos e testes dos serviços públicos
O FAT deve incluir todos os dispositivos de proteção, interbloqueios, paragens de emergência, dispositivos de isolamento, alarmes e funções de segurança relevantes. Verifique a ligação de proteção e a documentação elétrica, em conformidade com o quadro regulamentar aplicável às máquinas e as normas acordadas, tais como IEC 60204-1. Verifique a tensão, a frequência, a fase, a corrente em carga máxima (quando especificado), a pressão pneumática, a qualidade do ar e as necessidades de extração.
- Verifique se uma paragem de emergência requer uma reinicialização deliberada e não provoca um reinício automático.
- Abra cada proteção interligada, seguindo o procedimento de teste seguro aprovado.
- Verifique se a energia pneumática ou mecânica armazenada pode ser isolada ou libertada em segurança.
- Verifique a correspondência entre os números dos fios, os modelos dos componentes, as etiquetas dos terminais e os esquemas.
- Registe as versões finais do PLC, da IHM, do variador e dos parâmetros de segurança.
A marcação CE não substitui estas verificações testemunhadas. As falhas de segurança devem ser classificadas como não-conformidades que impedem o envio.
Gerir o Pacote de Documentação, a Formação e as Peças Sobressalentes
Enumere todos os elementos a entregar, indicando a versão e a data de entrega. O pacote pode incluir manuais de operação e manutenção, esquemas elétricos e pneumáticos, requisitos de disposição e fundações, listas de peças, plano de lubrificação, guia de resolução de problemas, documentos de conformidade, registos de ensaios, cópias de segurança de software, palavras-passe sujeitas aos controlos acordados, registos de formação e inventário de peças sobressalentes.
| Elemento de transferência | Risco comercial em caso de extravio | Divulgar provas |
|---|---|---|
| Desenhos controlados | Instalação lenta e reparações inseguras | Índice de revisões aprovadas |
| Peças sobressalentes essenciais | Período de inatividade prolongado | Número de referência e contagem física |
| Cópia de segurança do software | Dependência da recuperação | Mídia de restauração e versão verificadas |
| Formação | Erros do operador e litígios relativos à garantia | Ordem do dia, lista de presenças e verificação de competências |
No caso de projetos OEM e ODM, inclua desenhos personalizáveis, listas de ferramentas e receitas aprovadas, em vez de se basear em documentos de catálogo padrão.
Utilize uma lista de pendências e uma autorização de expedição por escrito
Cada desvio necessita de um identificador, uma descrição, provas, grau de gravidade, responsável, data-limite, ação corretiva e estado de verificação. Definir não-conformidades críticas, graves e menores regras previamente estabelecidas. Falhas graves de segurança ou de desempenho devem impedir o envio. Pequenas imperfeições estéticas só podem ser aceites com base em provas acordadas, caso o contrato o permita.
Associar a etapa de pagamento final e a autorização de expedição aos resultados assinados do FAT e às condições de encerramento. Após a aprovação, verificar a embalagem, a proteção contra humidade e ferrugem, a contagem de acessórios, os números de série, as marcas de expedição, a fixação do contentor e os registos fotográficos. Deverá, em seguida, ser realizado um Teste de Aceitação no Local para confirmar a instalação e os serviços, sem reabrir o âmbito comercial não relacionado.
Envie à Zhengxin a matriz dos seus sacos, os rolos de material, a produção pretendida, os serviços de apoio, os requisitos de segurança e a lista de documentos. Iremos preparar um protocolo FAT rastreável para a sua linha OEM ou ODM personalizável antes do início da produção e da autorização de envio.
 Português (AO90)
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা