
Tại sao một cuộn PP đạt tiêu chuẩn vẫn có thể gây ra hiện tượng nhăn, đường may yếu và sai lệch kích thước?
Một cuộn giấy có nhãn ghi 80 g/m² vẫn có thể có sự chênh lệch về độ dày dọc theo chiều rộng, chứa các vùng cứng, bị co lại khi cuộn ra, hoặc có độ bền khác nhau theo chiều dọc và chiều ngang. Những khuyết tật này sẽ gây tốn kém trên dây chuyền tự động vì độ căng màng, theo dõi quang điện, hàn siêu âm, gấp và cắt Tất cả đều phụ thuộc vào chất lượng nguyên liệu ổn định. Người vận hành thường bù đắp bằng cách điều chỉnh áp suất hoặc tốc độ, điều này che giấu vấn đề về nguyên liệu đầu vào và làm mất kiểm soát công thức. Do đó, một chứng chỉ chỉ ghi rõ GSM danh định là chưa đủ. Người mua cần có thông số kỹ thuật cuộn vải, kế hoạch lấy mẫu, phương pháp thử nghiệm, quy tắc về khuyết tật trực quan và thử nghiệm máy được kiểm soát. Nếu thiếu các yếu tố này, nhà sản xuất có thể phê duyệt một mẫu thử nghiệm trong phòng thí nghiệm, trong khi sản xuất lại nhận được một cuộn vải có cấu trúc khác. Một nhà cung cấp đáng tin cậy phải chứng minh cả tính chất vật liệu và hành vi gia công trước khi vải trở thành nguyên liệu đầu vào được phê duyệt cho OEM hoặc ODM.
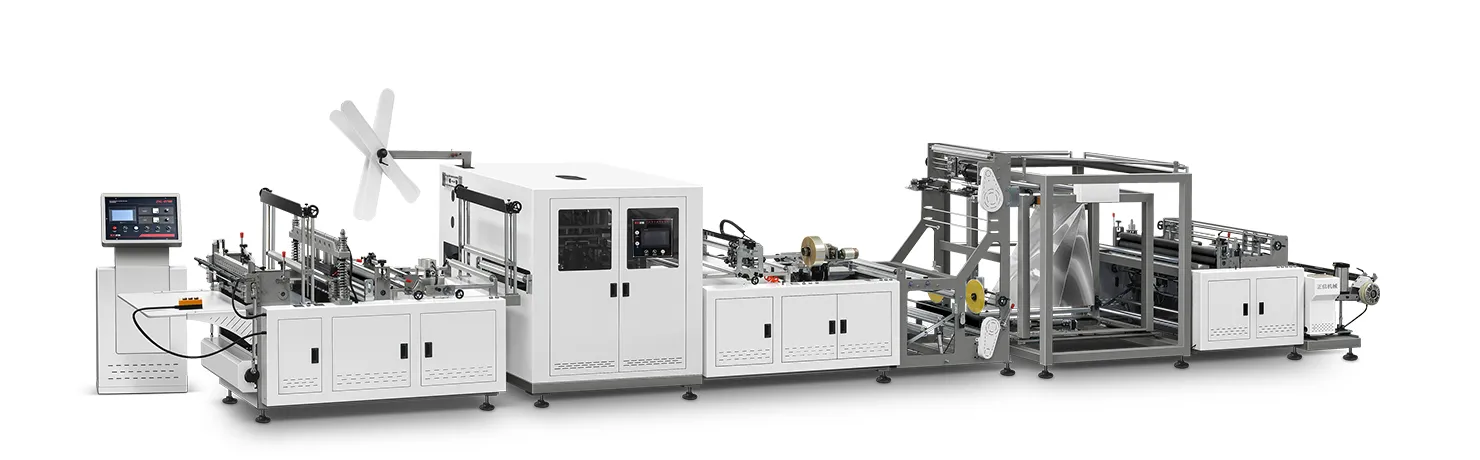
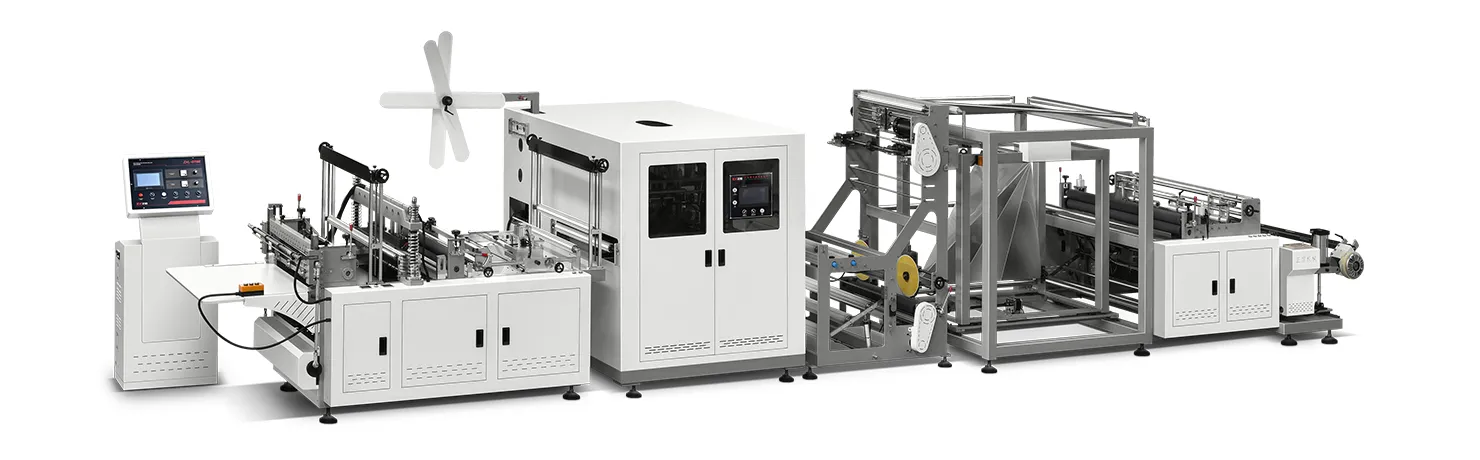
Kế hoạch kiểm định chất lượng tối ưu phải kết hợp các bước kiểm tra đặc tính cuộn, độ rộng và quá trình quấn, các thử nghiệm về trọng lượng cơ bản và độ bền theo tiêu chuẩn ISO 9073, lập bản đồ quan sát trực quan, cùng với thử nghiệm sản xuất. Zhengxin điều chỉnh các cuộn vải PP spunbond đã được phê duyệt sao cho phù hợp với đường đi của dải vải trên máy, quy trình siêu âm, hình dạng túi và tốc độ mục tiêu.
Phương pháp sau đây giúp các nhà nhập khẩu, nhà gia công và đội ngũ kiểm soát chất lượng biến một mô tả mơ hồ về vải thành các tiêu chí chấp nhận có thể đo lường được. Phương pháp này giải thích những thử nghiệm nào cần được thực hiện trong khâu kiểm tra hàng nhập, cách xác định các khuyết tật trên cuộn vải, khi nào việc thay đổi nhà cung cấp đòi hỏi phải tiến hành đánh giá lại chất lượng, và những vấn đề liên quan đến hiệu suất nào vẫn cần phải thực hiện một thử nghiệm may túi thực tế có thể tùy chỉnh.
Viết một thông số kỹ thuật chuyển đổi thay vì chỉ sắp xếp theo GSM
Hãy bắt đầu từ chiếc túi đã hoàn thiện và suy ngược lại. Thông số kỹ thuật vật liệu cần nêu rõ polymer, cấu trúc spunbond, khối lượng danh nghĩa trên đơn vị diện tích, độ dày, chiều rộng cuộn, đường kính cuộn, kích thước lõi, màu sắc, xử lý bề mặt, mẫu liên kết và hướng cuộn. Hãy nêu rõ thành phần tái chế, lớp phủ, phương pháp in, chất phụ gia chống tĩnh điện hoặc chất ổn định tia UV khi có liên quan.
- Hãy quy định rõ các dung sai trong hợp đồng; không nên giả định rằng Nhà cung cấp sẽ áp dụng các giới hạn thông thường của bên mua.
- Hãy nêu rõ liệu chiều rộng có bao gồm phần dư cho việc cắt gọt hay không và cạnh nào được lấy làm mốc tham chiếu cho máy.
- Hãy chỉ định đường kính cuộn tối đa và khối lượng phù hợp với công suất tháo cuộn.
- Xác định mặt có thể in hoặc mặt đã qua xử lý và hướng tháo cuộn được phê duyệt.
- Liên kết từng mã vật liệu đã được phê duyệt với các kiểu túi, công thức hàn và giới hạn tốc độ.
Các dòng máy Zhengxin đáp ứng nhiều loại vật liệu in và dải chiều rộng khác nhau. Ví dụ, các dòng máy ZXL-A700 Ultra và ZXL-B700 Vật liệu có trọng lượng 30–120 g/m² và chiều rộng cuộn 500–1300 mm. Những giới hạn kỹ thuật của máy móc này không thể thay thế cho các yêu cầu kỹ thuật cụ thể về vải dành riêng cho từng sản phẩm.
Sử dụng các phương pháp thử nghiệm vải không dệt hiện hành để thu được dữ liệu có thể so sánh được
Báo cáo thử nghiệm chỉ có giá trị khi cả hai bên đều sử dụng cùng một phương pháp, điều kiện thử nghiệm, hướng đặt mẫu và đơn vị đo lường. ISO 9073-1:2023 liên quan đến khối lượng trên đơn vị diện tích. ISO 9073-2:1995 độ dày lớp phủ dưới áp suất quy định. ISO 9073-3:2023 bao gồm độ bền kéo và độ giãn dài của dải, trong khi ISO 9073-4:2021 bao gồm khả năng chống rách hình thang.
| Tài sản | Hướng tham chiếu | Tại sao điều này lại quan trọng trên đường đua |
|---|---|---|
| Khối lượng trên đơn vị diện tích | ISO 9073-1:2023 | Các yếu tố ảnh hưởng đến chi phí, độ cứng, quá trình hàn và tải trọng túi |
| Độ dày | ISO 9073-2:1995 | Ảnh hưởng đến sự tiếp xúc giữa các đầu nối, quá trình gấp và việc xếp chồng các lớp |
| Độ bền kéo và độ giãn dài | ISO 9073-3:2023 | Hỗ trợ việc đưa ra quyết định về độ căng và độ bền của bao thành phẩm |
| Khả năng chống rách | ISO 9073-4:2021 | Phát hiện nguy cơ lây lan gần các vết cắt và tay cầm |
Hãy thiết lập các giới hạn riêng biệt theo chiều dọc và chiều ngang khi cần thiết. Việc kiểm tra theo bảng thông số kỹ thuật chung không chứng minh được tính phù hợp đối với một loại tay cầm, miếng gia cố hoặc hoa văn siêu âm cụ thể.
Lấy mẫu theo chiều rộng, chiều dài và lô hàng
Một mẫu duy nhất lấy từ tâm cuộn không thể cho thấy sự không đồng đều ngang dọc. Xác định một phương pháp được ghi chép kế hoạch lấy mẫu kiểm tra hàng nhập bao gồm nhiều cuộn trong mỗi lô và nhiều vị trí khác nhau trên cùng một cuộn. Đảm bảo khả năng truy xuất nguồn gốc từ mẫu thử đến lô hàng của nhà cung cấp, số cuộn, vị trí cắt, ngày sản xuất và đơn đặt hàng.
- Kiểm tra bao bì và ghi lại các hư hỏng trước khi mở.
- Đo chiều rộng, đường kính, tình trạng lõi, độ thu vào, độ thẳng hàng của mép và độ cứng cuộn.
- Lấy mẫu từ các vị trí bên trái, giữa và bên phải theo phương pháp lấy mẫu đã thống nhất.
- Ghi lại các khuyết tật về hình thức trên bản đồ cuộn kèm theo khoảng cách tính từ điểm bắt đầu cuộn.
- Lưu giữ các mẫu đã dán nhãn và kết quả xét nghiệm để đối chiếu khi có khiếu nại.
Cần tăng tần suất lấy mẫu khi nhà cung cấp thay đổi loại nhựa, hỗn hợp màu, mẫu kết dính, dây chuyền sản xuất hoặc vị trí cắt dọc. Việc giảm tần suất kiểm tra phải được đạt được thông qua lịch sử lô hàng ổn định, chứ không phải được cấp phép chỉ sau một lô hàng đạt tiêu chuẩn.
Kiểm tra chất lượng cuộn dây và các khuyết tật mà các thử nghiệm trong phòng thí nghiệm không phát hiện được
Việc chuyển đổi tự động cần có kết nối mạng ổn định. Hãy kiểm tra xem hiện tượng co giãn, hiện tượng lồi lõm, lõi bị nén, cuộn lỏng, đan mép, nếp nhăn, lỗ hổng, vùng mỏng, polymer cứng, tạp chất, dầu, vệt màu, khuyết tật liên kết và chất lượng mối nối. Xác định kích thước khuyết tật, tần suất và các quy tắc xử lý trong thông số kỹ thuật mua hàng.
| Triệu chứng cuộn | Hiệu ứng sản xuất có khả năng xảy ra | Hành động sắp diễn ra |
|---|---|---|
| Cuộn dạng ống kính thiên văn hoặc dạng chảo | Quá trình tháo cuộn không ổn định và hiện tượng lệch hướng ngang | Đo độ lệch và giới hạn ngoài vùng cách ly |
| Cuộn dây lỏng hoặc không đều | Sự dao động của độ căng và nếp nhăn | So sánh độ cứng và thực hiện quá trình tháo cuộn có kiểm soát |
| Các điểm cứng hoặc các dải dày | Hiện tượng cháy thủng mối hàn hoặc sai lệch trong quá trình cắt | Xác định vị trí trên bản đồ và kiểm tra đường cong độ dày |
| Điểm nối chưa được phê duyệt | Lỗi cảm biến, kẹt máy hoặc sản phẩm bị nhiễm bẩn | Kiểm tra số lượng, cấu tạo và ký hiệu |
| Hư hỏng mép | Lướt web ngẫu nhiên và sai lệch nếp gấp | Kiểm tra chiều rộng có thể sử dụng và độ ổn định của mép |
Các bức ảnh cần ghi rõ tỷ lệ và mã cuộn. Tránh sử dụng các thuật ngữ mơ hồ để mô tả khuyết tật, chẳng hạn như “cuộn tốt” hay “lỗ nhỏ”, vì những thuật ngữ này không thể làm cơ sở cho một khiếu nại thương mại.
Kiểm tra chất lượng in, theo dõi, gấp và hàn siêu âm
Các chỉ số thí nghiệm giúp sàng lọc nguyên liệu, nhưng thử nghiệm sản xuất mới là yếu tố xác nhận quá trình chuyển hóa. Hãy tiến hành chạy cuộn nguyên liệu được đề xuất giải cuộn, dẫn hướng cuộn tự động, kiểm soát độ căng, theo dõi quang điện, gấp, tạo gusset, hàn siêu âm, cắt, đục lỗ và xếp chồng theo yêu cầu của túi thành phẩm. Hãy sử dụng loại mực hoặc lớp phủ thực tế nếu cuộn sản xuất sẽ được in.
- Kiểm tra tốc độ co rút tối thiểu, bình thường và tối đa đối với túi đã chọn.
- Đo độ ổn định kích thước và theo dõi các điều chỉnh độ căng thực hiện thủ công.
- Ghi lại hình dạng mối hàn, độ bền dải hàn, hình thức hư hỏng và hiện tượng cháy thủng.
- Đếm nếp nhăn, các điểm dừng theo dõi, các điểm nối, các lỗ thủng, các túi bị loại và phế liệu trong quá trình thiết lập.
- Giữ lại một mẫu cuộn vàng đã ký tên và các túi thành phẩm.
Một công thức OEM có thể tùy chỉnh phải nêu rõ mã vải, số lớp, dụng cụ gia công, áp suất, tốc độ và phạm vi hoạt động cho phép. Việc đánh giá lại là bắt buộc khi có sự thay đổi về vật liệu có thể ảnh hưởng đến phạm vi hoạt động đó.
Tạo quy tắc phê duyệt nhà cung cấp và quy tắc kiểm soát thay đổi
Phê duyệt sự kết hợp giữa nguyên liệu, cơ sở sản xuất và quy trình, thay vì chỉ phê duyệt tên công ty thương mại. Yêu cầu phải có giấy chứng nhận lô hàng ghi rõ các kết quả đã thỏa thuận, nhưng phải kiểm tra độc lập các tính chất quan trọng theo các khoảng thời gian đã quy định. Xây dựng các quy định về thông báo cho nguồn nhựa, hàm lượng vật liệu tái chế, gói phụ gia, chất màu, mẫu liên kết, đường kẻ, độ rộng, xử lý và bao bì những thay đổi.
Áp dụng quy trình xử lý hàng không đạt tiêu chuẩn nhằm xác định các số cuộn bị ảnh hưởng, tách riêng hàng tồn kho, ghi chép bằng chứng từ máy móc và xác định việc thay thế hoặc hoàn tiền. Phân tích xu hướng về sự biến động trọng lượng cơ bản, các khuyết tật, sự cố ngừng dây chuyền và tỷ lệ thu hồi của từng nhà cung cấp. Khi so sánh giá thương mại, cần tính trên cơ sở chi phí cho mỗi bao hàng đạt tiêu chuẩn, chứ không chỉ dựa vào chi phí trên mỗi kilogam.
Vui lòng gửi cho Zhengxin bảng thông số kỹ thuật vải, kích thước cuộn, bản vẽ túi, yêu cầu in ấn và tốc độ mục tiêu. Đội ngũ của chúng tôi có thể thiết lập một đợt thử nghiệm vật liệu tùy chỉnh và lựa chọn cuộn vải PP spunbond đã được phê duyệt phù hợp với cấu hình máy OEM hoặc ODM tương ứng.
 Tiếng Việt
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা