
ایک معیاری PP رول پھر بھی جھریاں، کمزور سلائی اور سائز میں اتار چڑھاؤ کیوں پیدا کر سکتا ہے؟
ایک رول جس پر 80 گرام فی مربع میٹر لیبل کیا گیا ہو، اپنی چوڑائی میں اب بھی مختلف ہو سکتا ہے، سخت دھبے رکھ سکتا ہے، کھولنے کے دوران ٹیلی اسکوپ ہو سکتا ہے، یا مشینی اور عرضی سمتوں میں مختلف مضبوطی فراہم کر سکتا ہے۔ یہ نقائص خودکار لائن پر مہنگے ثابت ہوتے ہیں کیونکہ ویب ٹینشن، فوٹو الیکٹرک ٹریکنگ، الٹراسونک ویلڈنگ، فولڈنگ، اور کاٹنگ سب کچھ مستقل مواد پر منحصر ہے۔ آپریٹرز اکثر دباؤ یا رفتار میں تبدیلی کر کے تلافی کرتے ہیں، جو آنے والے مواد کے مسئلے کو چھپا دیتا ہے اور ترکیب کے کنٹرول کو تباہ کر دیتا ہے۔ صرف نامی GSM دکھانے والا سرٹیفکیٹ اس لیے ناکافی ہے۔ خریدار کو رول کی تفصیلات، نمونہ سازی کا منصوبہ، ٹیسٹ کے طریقے، بصری نقائص کے قواعد، اور ایک کنٹرول شدہ مشینی آزمائش درکار ہے۔ ان اشیاء کے بغیر، ایک کارخانہ دار ایک لیبارٹری کے نمونے کو منظور کر سکتا ہے جبکہ پیداوار میں مختلف رول کی ساخت موصول ہو سکتی ہے۔ ایک قابلِ اعتماد سپلائر کو مواد کی خصوصیات اور تبدیلی کے رویے دونوں کو ثابت کرنا چاہیے، اس سے پہلے کہ کپڑا ایک منظور شدہ OEM یا ODM ان پٹ بنے۔.
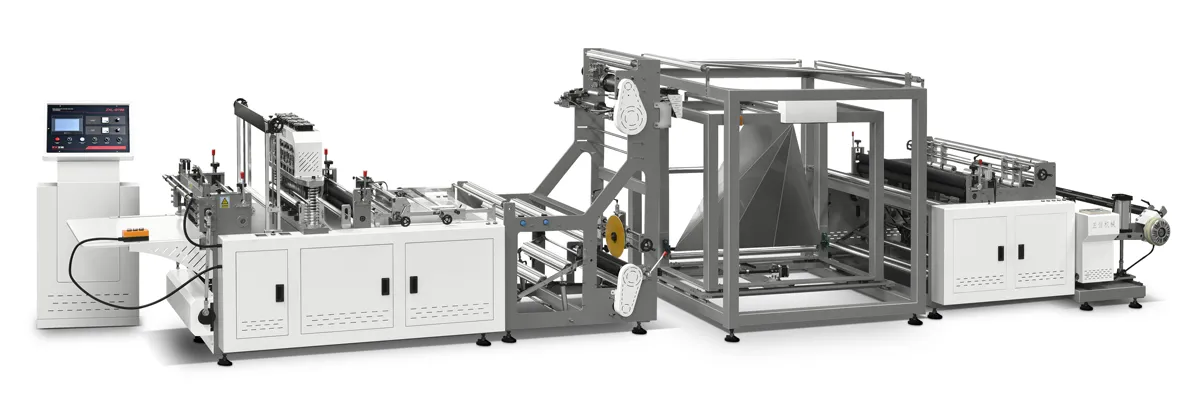
بہترین کوالifikیشن پلان میں رول کی شناخت، چوڑائی اور موڑنے کے چیکس، ISO 9073 کے تحت بنیادی وزن اور مضبوطی کے ٹیسٹ، بصری نقشہ سازی، اور پیداواری ٹرائل شامل ہیں۔ Zhengxin منظور شدہ پی پی اسپن بونڈ رولز کو مشین کے ویب راستے، الٹراسونک عمل، بیگ کی جیومیٹری، اور ہدف رفتار کے مطابق ہم آہنگ کرتا ہے۔.
مندرجہ ذیل طریقہ درآمد کنندگان، کنورٹرز اور کوالٹی ٹیموں کو ایک مبہم کپڑے کی تفصیل کو قابلِ پیمائش قبولیت کے معیار میں تبدیل کرنے میں مدد دیتا ہے۔ یہ بتاتا ہے کہ ان کمنگ انسپکشن میں کون سے ٹیسٹ شامل ہونے چاہئیں، رول کے نقائص کو کیسے نقشہ بندی کیا جائے، سپلائر میں تبدیلیوں کے لیے دوبارہ اہلیت کی ضرورت کب پیش آتی ہے، اور کون سے کارکردگی کے سوالات کے لیے اب بھی حقیقی حسبِ ضرورت بیگ بنانے کے ٹرائل کی ضرورت ہے۔.
صرف GSM کی بنیاد پر آرڈر کرنے کے بجائے ایک تبدیل کرنے والی وضاحت لکھیں
تیار شدہ بیگ سے شروع کریں اور پیچھے کی طرف کام کریں۔ مواد کی وضاحت میں شناخت ہونی چاہیے۔ پولیمر، اسپن بونڈ ساخت، نامی مساحت فی یونٹ وزن، موٹائی، رول کی چوڑائی، رول کا قطر، کور کا سائز، رنگ، سطحی علاج، بانڈنگ کا نمونہ، اور لپیٹنے کی سمت. ضرورت پڑنے پر ری سائیکل شدہ مواد، لیمینیشن، پرنٹنگ ٹریٹمنٹ، اینٹی اسٹیٹک اضافی اجزاء یا یو وی استحکام شامل کریں۔.
- برداشت کی حدوں کو معاہداتی طور پر متعین کریں؛ یہ فرض نہ کریں کہ سپلائر خریدار کی معمول کی حدوں کا استعمال کرے گا۔.
- بتائیں کہ چوڑائی میں ٹرم الاؤنس شامل ہے یا نہیں اور کون سا کنارہ مشین کا حوالہ ہے۔.
- ان وِنڈ کی گنجائش کے مطابق زیادہ سے زیادہ رول قطر اور وزن متعین کریں۔.
- چھپائی کے قابل یا علاج شدہ جانب اور کھولنے کی منظور شدہ سمت کی نشاندہی کریں۔.
- ہر منظور شدہ میٹیریل کوڈ کو بیگ کے انداز، ویلڈ کی ترکیبوں اور رفتار کی حدوں سے منسلک کریں۔.
Zhengxin مشینیں مختلف شائع شدہ مواد اور چوڑائی کی حدوں کا احاطہ کرتی ہیں۔ مثال کے طور پر، ZXL-A700 الٹرا اور ZXL-B700 کی فہرست۔ 30–120 گرام فی مربع میٹر مواد اور 500–1300 ملی میٹر رول چوڑائی. یہ مشینی حدود کسی تنگ تر، مخصوص مصنوعات کے لیے کپڑے کی تفصیلات کا متبادل نہیں ہیں۔.
موازنہ جاتی ڈیٹا کے لیے موجودہ غیر بُنے ہوئے ٹیسٹ طریقوں کا استعمال کریں۔
ٹیسٹ رپورٹس صرف اس وقت مفید ثابت ہوتی ہیں جب دونوں فریقین ایک ہی طریقہ، شرائط، نمونہ کی سمت اور اکائیوں کا استعمال کریں۔. آئی ایس او ۹۰۷۳-۱:۲۰۲۳ فی یونٹ رقبے پر مادے کا احاطہ۔. آئی ایس او ۹۰۷۳-۲:۱۹۹۵ مقررہ دباؤ کے تحت کوٹنگ کی موٹائی۔. آئی ایس او ۹۰۷۳-۳:۲۰۲۳ یہ پٹی کی کشش مضبوطی اور طوالت کو کور کرتا ہے، جبکہ آئی ایس او ۹۰۷۳-۴:۲۰۲۱ ٹریپیزوئڈ کے پھٹنے کی مزاحمت کا احاطہ کرتا ہے۔.
| جائیداد | حوالہ کی سمت | یہ لائن پر کیوں اہم ہے |
|---|---|---|
| فی اکائی رقبہ وزن | آئی ایس او ۹۰۷۳-۱:۲۰۲۳ | اثرات: لاگت، سختی، ویلڈنگ، اور بیگ لوڈ |
| موٹائی | آئی ایس او ۹۰۷۳-۲:۱۹۹۵ | نِپ کے رابطے، فولڈنگ اور تہوں کے اسٹیک کو متاثر کرتا ہے۔ |
| کشش اور طوالت | آئی ایس او ۹۰۷۳-۳:۲۰۲۳ | تناؤ اور تیار شدہ بیگ کی مضبوطی کے فیصلوں کی حمایت کرتا ہے۔ |
| چیر مزاحمت | آئی ایس او ۹۰۷۳-۴:۲۰۲۱ | کاٹ اور ہینڈلز کے قریب پھیلاؤ کے خطرے کا انکشاف کرتا ہے۔ |
جہاں مناسب ہو، مشینی سمت اور عرضی سمت کے لیے الگ الگ حدود مقرر کریں۔ ایک عمومی ڈیٹا شیٹ کے خلاف پاس ہونا کسی مخصوص ہینڈل، گسیٹ یا الٹراسونک پیٹرن کے لیے موزونیت ثابت نہیں کرتا۔.
چوڑائی، لمبائی اور لاٹ کے پار نمونہ
رول سینٹر سے ایک واحد نمونہ کراس ویب کی غیر یکسانیت کو ظاہر نہیں کر سکتا۔ ایک دستاویزی تعریف کریں۔ داخل ہونے والے معائنہ کے نمونہ کاری کا منصوبہ ایک ہی لاٹ میں متعدد رولز اور ایک رول کے اندر متعدد مقامات کا احاطہ۔ نمونے سے سپلائر لاٹ، رول نمبر، شگاف کی پوزیشن، پیداوار کی تاریخ اور خریداری آرڈر تک ٹریس ایبلٹی کو برقرار رکھیں۔.
- کھولنے سے پہلے پیکیجنگ کا معائنہ کریں اور کسی بھی نقصان کو ریکارڈ کریں۔.
- چوڑائی، قطر، کور کی حالت، ٹیلیسکوپنگ، کناروں کی ترتیب، اور رول کی سختی ناپیں۔.
- متفقہ نمونہ کاری کے طریقہ کار کے مطابق بائیں، درمیانی اور دائیں مقامات سے نمونے لیں۔.
- رول کے آغاز سے فاصلے کے ساتھ رول نقشے پر بصری نقائص کو ریکارڈ کریں۔.
- شکایت کے موازنہ کے لیے لیبل شدہ نمونے اور ٹیسٹ کے نتائج محفوظ رکھیں۔.
جب سپلائر ریزن، کلر ماسٹر بیچ، بانڈنگ پیٹرن، پروڈکشن لائن یا سِلِٹ کی پوزیشن تبدیل کرے تو نمونہ جات کی تعداد بڑھا دیں۔ معائنہ میں کمی ایک بار کی کامیاب ترسیل کے بعد نہیں بلکہ مستحکم لاٹ ہسٹری کی بنیاد پر حاصل کی جانی چاہیے۔.
لپیٹنے کے معیار اور وہ نقائص معائنہ کریں جو لیبارٹری کے ٹیسٹ نظر انداز کر دیتے ہیں۔
خودکار تبدیلی کے لیے ایک مستحکم ویب کی ضرورت ہے۔ معائنہ کریں۔ لمبی ہوتی ہوئی، ستارہ نما، کچلے ہوئے مرکز، ڈھیلی لپیٹ، کناروں کی بُنائی، جھریاں، سوراخ، باریک حصے، سخت پالیمر، آلودگی، تیل، رنگ کے دھبے، جڑاؤ کے نقائص، اور اسپلائس کا معیار. خرید کی تفصیلات میں نقائص کے سائز، تعدد اور نمٹانے کے قواعد متعین کریں۔.
| علامت کا رول | ممکنہ پیداواری اثر | داخل ہونے والی کارروائی |
|---|---|---|
| ٹیلی اسکوپڈ یا ڈِشڈ رول | غیر مستحکم کھلنا اور عرضی ٹریکنگ | آفسیٹ اور بیرونی حد کو قرنطینہ کریں۔ |
| ڈھیلی یا غیر یکساں لپٹائی | کشش میں اتار چڑھاؤ اور جھریاں | سختی کا موازنہ کریں اور ایک کنٹرول شدہ ان وائنڈ چلائیں۔ |
| سخت دھبے یا موٹی پٹیاں | ویلڈ برن تھرو یا کٹنگ میں تغیرات | نقشے کی پوزیشن اور موٹائی کے پروفائل کا معائنہ کریں |
| غیر منظور شدہ سپلائس | سینسر کی خرابیاں، جام، یا مصنوعات کی آلودگی | گنتی، ساخت اور نشان زدگی کی تصدیق کریں۔ |
| کناری نقصان | ویب پر بھٹکنا اور فولڈ کی غیر ہم آہنگی | استعمال کے قابل چوڑائی اور کناروں کی استحکام چیک کریں۔ |
تصاویر میں پیمانہ اور رول کی شناخت شامل ہونی چاہیے۔ مبہم عیوب کی زبان، جیسے 'اچھی لپیٹ' یا 'چھوٹے سوراخ'، سے گریز کریں کیونکہ یہ تجارتی دعوے کی حمایت نہیں کر سکتی۔.
پرنٹنگ، ٹریکنگ، فولڈنگ اور الٹراسونک ویلڈنگ کی توثیق کریں۔
لیبارٹری کے اعداد و شمار مواد کی جانچ کرتے ہیں، لیکن پیداواری آزمائش تبدیلی کی تصدیق کرتی ہے۔ تجویز کردہ رول کو چلائیں۔ کھولنا، خودکار ویب گائیڈنگ، تناؤ کنٹرول، فوٹو الیکٹرک ٹریکنگ، فولڈنگ، گسیٹ بنانا، الٹراسونک سیلنگ، کاٹنا، پنچ کرنا، اور اسٹیک کرنا ٹارگٹ بیگ کی طرف سے مطلوب۔ اگر پروڈکشن رول پرنٹ کیا جائے گا تو اصل سیاہی یا لیمینیٹ استعمال کریں۔.
- منتخب کیے گئے بیگ کی کم از کم، معمول کی اور زیادہ سے زیادہ معاہدہ شدہ رفتاروں کا تجربہ کریں۔.
- جہت کی استحکام کو ناپیں اور دستی تناؤ کی اصلاحات کو ٹریک کریں۔.
- رکارڈ کریں ویلڈ کی ظاہری حالت، پٹی کی مضبوطی، ناکامی کا انداز، اور جل کر پار ہونے کو۔.
- جھریاں، ٹریکنگ اسٹاپس، سپلائسز، سوراخ، مسترد کیے گئے بیگز اور سیٹ اپ ضیاع گنیں۔.
- دستیخط شدہ سنہری رول کے نمونے اور تیار شدہ تھیلیں محفوظ رکھیں۔.
ایک حسبِ ضرورت OEM نسخہ میں کپڑے کا کوڈ، تہوں کی تعداد، ٹولنگ، دباؤ، رفتار، اور منظور شدہ آپریٹنگ ونڈو شامل ہونی چاہیے۔ جب کسی مادّے کی تبدیلی اس ونڈو کو متاثر کر سکتی ہو تو دوبارہ اہلیت ضروری ہے۔.
فراہم کنندگان کی منظوری اور تبدیلی کے کنٹرول کے قواعد بنائیں
صرف تجارتی کمپنی کے نام کے بجائے مواد، تیاری کی جگہ اور عمل کے امتزاج کی منظوری دیں۔ متفقہ نتائج پر مشتمل ایک جامع سرٹیفکیٹ طلب کریں، لیکن متعین وقفوں پر اہم خصوصیات کی آزادانہ تصدیق کریں۔ اطلاع کے قواعد قائم کریں۔ ریزن کا ماخذ، ری سائیکل شدہ مواد، ایڈیٹیو پیکیج، رنگ، بانڈنگ پیٹرن، لائن، چوڑائی، علاج، اور پیکیجنگ تبدیلیاں.
ایک عدم مطابقت کا عمل استعمال کریں جو متاثرہ رول نمبرز کی نشاندہی کرے، انوینٹری کو الگ کرے، مشینی شواہد کو ریکارڈ کرے، اور متبادل یا کریڈٹ کی تعریف کرے۔ ہر سپلائر کے بیسس ویٹ میں تبدیلی، نقائص، لائن اسٹاپس، اور پیداوار کا رجحان دیکھیں۔ تجارتی قیمتوں کے موازنہ کے لیے صرف فی کلوگرام لاگت نہیں بلکہ قبول شدہ بیگ کی فی بیگ لاگت استعمال کریں۔.
اپنا فیبرک ڈیٹا شیٹ، رول کے ابعاد، بیگ کا ڈرائنگ، پرنٹ کی ضروریات اور مطلوبہ رفتار Zhengxin کو بھیجیں۔ ہماری ٹیم ایک حسبِ ضرورت میٹریل ٹرائل ترتیب دے سکتی ہے اور منظور شدہ پی پی سپن بونڈ رول کو درست OEM یا ODM مشین کی تشکیلات کے مطابق ملا سکتی ہے۔.

 اردو
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 हिन्दी
 বাংলা