
Почему швы в нетканых пакетах из полипропилена становятся слабыми, ломкими или неровными?
На высокоскоростной линии могут быть изготовлены тысячи сумок, прежде чем оператор заметит, что боковой шов отслоился, сварной шов ручки разорвался или ткань была повреждена из-за чрезмерной мощности. Эта проблема обходится дорого, поскольку одна и та же настройка часто копируется на разных Марки полипропилена, плотность, цвета, ламинирование и схемы сварки. Затем для укрепления слабого шва увеличивают амплитуду, что может привести к перегреву волокон и сделать кромку хрупкой. Снижение скорости может скрыть этот симптом, не позволяя контролировать процесс. Надежное решение начинается с документированного диапазона параметров сварки, который учитывает взаимосвязь между материалом, инструментом, давлением, энергией и скоростью линии. Оно также должно включать повторяемое испытание на прочность. Без этих данных производитель или поставщик не может отличить стабильный процесс от кратковременной демонстрации, в ходе которой случайно получаются приемлемые образцы.
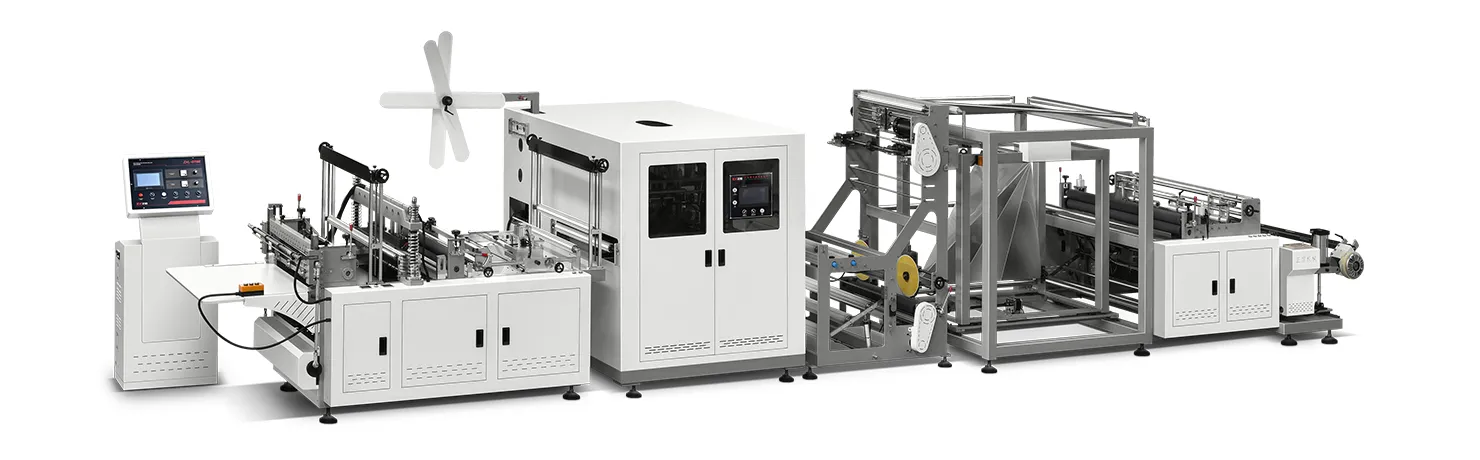
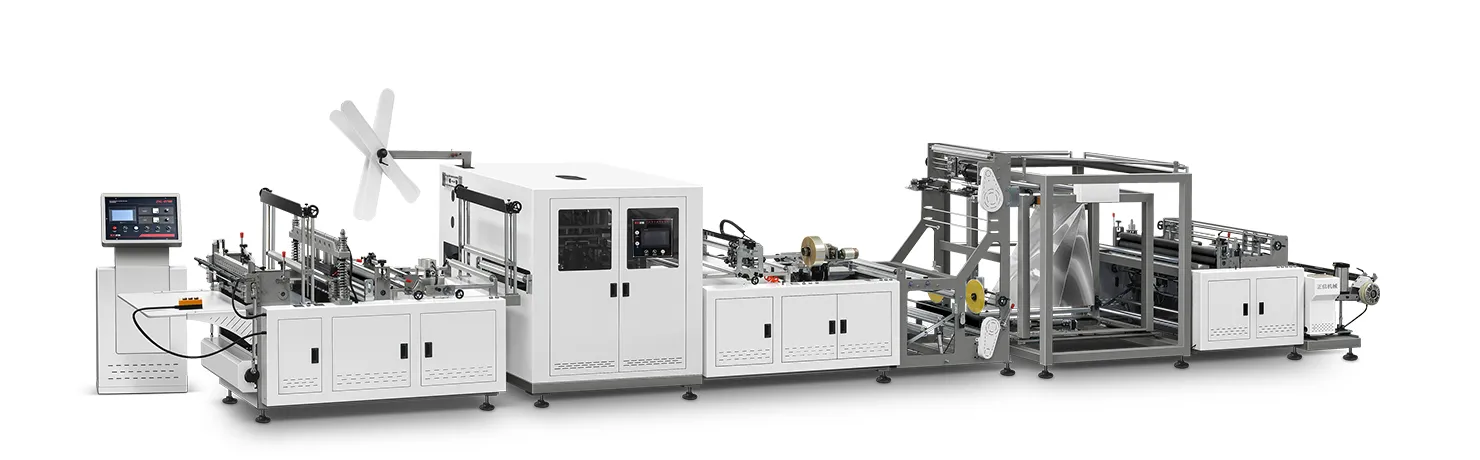
Оптимальные настройки ультразвуковой системы определяются в рамках проверенного технологического диапазона, а не одним универсальным значением. Компания Zhengxin подбирает ультразвуковую систему, конфигурацию рожка и наковальни, давление на полотно и скорость линии с учетом фактической структуры нетканого материала из полипропилена, а затем проверяет качество шва с помощью подготовленных образцов и согласованного метода испытания на растяжение, например, в соответствии со стандартом ISO 9073-3.
В приведенном ниже инженерном методе показано, как создать такое окно, сравнить платформы с частотами 20 кГц и 35 кГц, выявить типичные дефекты и сформулировать измеримые критерии приемки для OEM- или ODM-производителей. Кроме того, в нём объясняется, как документация по материалам, производственные испытания и проверки швов позволяют превратить приемлемый образец в воспроизводимый заводской процесс.
Начните с материала, а не с индикатора генератора
При ультразвуковой сварке высокочастотные механические колебания преобразуются в локальное тепло на границе раздела слоев термопластика. Результат зависит не только от номинальной плотности в г/м². Запись тип полимера, метод склеивания, плотность, толщина, покрытие, пигмент, доля вторичного сырья и направление волокон для каждой сертифицированной ткани. Рулон спанбонда плотностью 60 г/м² и рулон ламинированного материала плотностью 60 г/м² могут требовать разных значений энергии и давления, поскольку их границы раздела не плавятся и не передают вибрацию одинаково.
- Используйте серийный рулон, а не только небольшой лабораторный образец, вырезанный вручную.
- Измерьте плотность бумаги с помощью метода, описанного в ISO 9073-1 если есть подозрения о несоответствии со стороны поставщика.
- Перед сравнением прочности шва необходимо проводить последовательную подготовку образцов.
- Разберите швы корпуса, вставки в нижней части, складки горловины и соединения ручек, поскольку у них разное количество слоев.
- Утверждать каждое семейство настраиваемых материалов на основе краткого плана экспериментов.
Выбор частоты и архитектуры питания в зависимости от задачи сварки
Частота — это характеристика системы, в которую входят генератор, преобразователь, усилитель и рупор. Операторы не должны произвольно изменять это значение. Системы с более низкой частотой, как правило, поддерживают использование более крупного инструмента и обеспечивают большую амплитуду вибрации, тогда как системы с более высокой частотой подходят для более тонкой и локализованной работы. Правильный выбор зависит от ширины сварного шва, количества слоев, скорости производства, акустической конструкции и доступного монтажного пространства.
| Инженерный коэффициент | Класс 20 кГц | класс 35 кГц |
|---|---|---|
| Типичная схема технологического процесса | Большая площадь сварного шва или более тяжелый блок | Меньшая, более локализованная область сварки |
| Возможности по относительной амплитуде | В целом выше | В целом более низкие и более мелкие |
| Чувствительность инструмента | Требуется правильно настроенное инструментальное оснащение большего размера | Требует точной центровки и использования инструментов меньшего размера |
| Риск отбора | Перенапряжение тонкой ткани | Недостаток энергии при сварке широкого или толстого шва |
Данная таблица представляет собой руководство по выбору оборудования, а не настройки машины. Попросите поставщика указать установленную частоту, номинальную мощность, коэффициент загрузки, схему срабатывания сигнализации и способ охлаждения датчика. Уважаемый производитель также должен указать, какие сварочные станции остаются активными для каждого типа мешка.
Создание окна с регулируемыми параметрами амплитуды, давления и скорости
Не следует оптимизировать одну переменную в отрыве от остальных. Начните с базового сценария «Поставщик» и протестируйте небольшую матрицу вокруг него амплитуда или уровень мощности, давление в зоне контакта и скорость полотна. Удерживайте рожок, наковальню, количество слоев и рулон ткани в неизменном состоянии. Изготовьте в каждой точке достаточное количество мешков подряд, чтобы выявить периодические дефекты, а затем промаркируйте каждый образец с указанием использованных настроек.
| Пробная версия | Уровень энергии | Давление зажима | Скорость линии | Что следует проверить |
|---|---|---|---|---|
| A | Базовые данные о поставщике | Базовые данные о поставщике | Обычная цель | Непрерывность и внешний вид |
| B | Нижняя ступенька | Исходные данные | Обычная цель | Начало сдирания или пропущенные сварные швы |
| C | Следующий этап | Исходные данные | Обычная цель | Исхудание, появление дыр или ломкость |
| D | Выбранный уровень | Низшие и высшие ступени | Минимальные и максимальные согласованные скорости | Устойчивость окна |
Окончательный рецепт должен находиться в пределах, не затрагивающих оба предельных значения, при которых происходит брак. Если даже незначительное изменение приводит к браку, это означает, что диапазон не является достаточно устойчивым для учета нормальных колебаний партий. Сохраните утвержденный рецепт в интерфейсе HMI по коду продукта, если система управления поддерживает эту функцию.
Проверить рожок, наковальню, выравнивание и температурный дрейф
Изменение параметров не поможет восстановить поврежденное оборудование. Обратите внимание на неравномерный износ, сбившиеся волокна, загрязнения, ослабление креплений, биение и более темный след контакта с одной стороны. параллельность «рог-наковальня», геометрия тиснения, состояние подшипников и нагрузка в зоне контакта Энергия должна распределяться по всей длине шва. Изношенный рисунок может приводить к появлению чередующихся сильных и слабых участков, которые могут остаться незамеченными при усреднении результатов измерений.
- Для проверки контура печати используйте переносную пленку или другой утвержденный метод контактной проверки.
- Очистите колесо с рисунком, не скругляя его рабочие кромки.
- После замены деталей проверьте момент затяжки крепежа и настройку акустического блока.
- Запишите результаты холодного запуска и результаты после продолжительной эксплуатации, чтобы выявить тепловой дрейф.
- Остановите работу, если генератор сигнализирует о перегрузке, сбоях в поддержании частоты или появлении необычных шумов.
В рамках проектов OEM и ODM может потребоваться настраиваемый рисунок на подкладке для обеспечения нужного внешнего вида или распределения нагрузки. Убедитесь, что инструмент соответствует заданным зонам ткани — как без рисунка, так и с печатью, — поскольку краска или ламинирование могут изменить характеристики поверхности.
Определение прочности шва с помощью повторяемого испытания
Визуальный осмотр необходим, но его недостаточно. ISO 9073-3:2023 предусматривает метод испытания на разрыв полосок для определения разрывной силы и относительного удлинения нетканых материалов с использованием образцов размером 25 мм или 50 мм. ASTM D5035-11(2024) также предусматривает методику испытания с использованием нарезанных полос, применимую к нетканым материалам. Ни один из стандартов не определяет автоматически предельное значение приемлемости готового мешка, поэтому покупатель и поставщик должны согласовать ориентацию образцов, их ширину, условия подготовки, расстояние между захватами, скорость испытания, количество образцов и критерии приемлемости.
- Провести испытание бесшовного основного материала в продольном и поперечном направлениях.
- Провести испытание сварного образца с центрированием шва и приложением нагрузки в согласованном направлении.
- Запишите пиковое усилие, удлинение и характер разрушения.
- Укажите, произошло ли разрушение в основной ткани, на краю сварного шва или в самой сварке.
- Установите пределы приемки на основе требований к загрузке мешков и проверенных производственных данных.
Шов, который выглядит прочным, но при небольшой нагрузке неизменно приводит к разрыву прилегающей ткани, не может автоматически считаться приемлемым. Необходимо провести оценку всей конструкции сумки, геометрии ручек и траектории распределения нагрузки.
Используйте шаблон дефекта для исправления нужной переменной
| Выявленный дефект | Вероятное направление | Первые проверки |
|---|---|---|
| Отслоение или неполное сцепление | Низкая подаваемая энергия или плохой контакт | Количество слоев, давление, скорость, выравнивание, изношенная наковальня |
| Дырки или разорванный шов | Избыток энергии или сконцентрированное давление | Амплитуда, скорость, острота режущих инструментов, натяжение полотна |
| Периодически встречающиеся слабые участки | Биение, колебания натяжения, загрязнение | Подшипники, система ведения полотна, качество валков, чистота инструментов |
| Хороший холодный запуск, слабая работа на холостом ходу | Термический или акустический дрейф | Охлаждение, рабочий цикл, настройка стека, сигналы тревоги генератора |
После выявления вероятного механизма неисправности изменяйте по одному контролируемому фактору за раз. Это позволяет сохранить полезность данных для диагностики и не дает операторам замаскировать механические неисправности за счет чрезмерного повышения мощности.
Пришлите компании Zhengxin технические характеристики ткани, чертеж сумки, расположение швов, требуемую скорость и требования к нагрузке. Наша команда инженеров сможет разработать индивидуальное ультразвуковое решение и составить план валидации по стандартам OEM или ODM до запуска вашей производственной линии.
 Русский
 English
 العربية
 Español
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা