
पीपी नॉन-वॉवन बैग की सिलाई क्यों कमजोर, भंगुर या अनियमित हो जाती है?
एक उच्च-गति लाइन हजारों बैग बना सकती है इससे पहले कि ऑपरेटर देखे कि साइड सीम छिलक गया है, हैंडल वेल्ड फट गया है, या अत्यधिक ऊर्जा के कारण कपड़ा कट गया है। समस्या महंगी हो जाती है क्योंकि एक सेटिंग अक्सर विभिन्न पर कॉपी की जाती है। पीपी ग्रेड, आधार वजन, रंग, लैमिनेशन और वेल्ड पैटर्न. फिर कमजोर सीम को ठीक करने के लिए अधिक आयाम जोड़ा जाता है, जिससे फाइबर अतितापित हो सकते हैं और किनारा भंगुर हो सकता है। गति कम करने से लक्षण छिप सकते हैं, लेकिन प्रक्रिया पर नियंत्रण नहीं होता। एक विश्वसनीय समाधान एक प्रलेखित वेल्डिंग विंडो से शुरू होता है जो सामग्री, उपकरण, दबाव, ऊर्जा और लाइन गति को जोड़ती है। इसमें एक दोहराए जाने योग्य मजबूती परीक्षण भी शामिल होना चाहिए। उस प्रमाण के बिना, कोई निर्माता या आपूर्तिकर्ता एक स्थिर प्रक्रिया और एक अल्पकालिक प्रदर्शन, जो संयोगवश स्वीकार्य नमूने उत्पन्न करता है, के बीच अंतर नहीं कर सकता।.
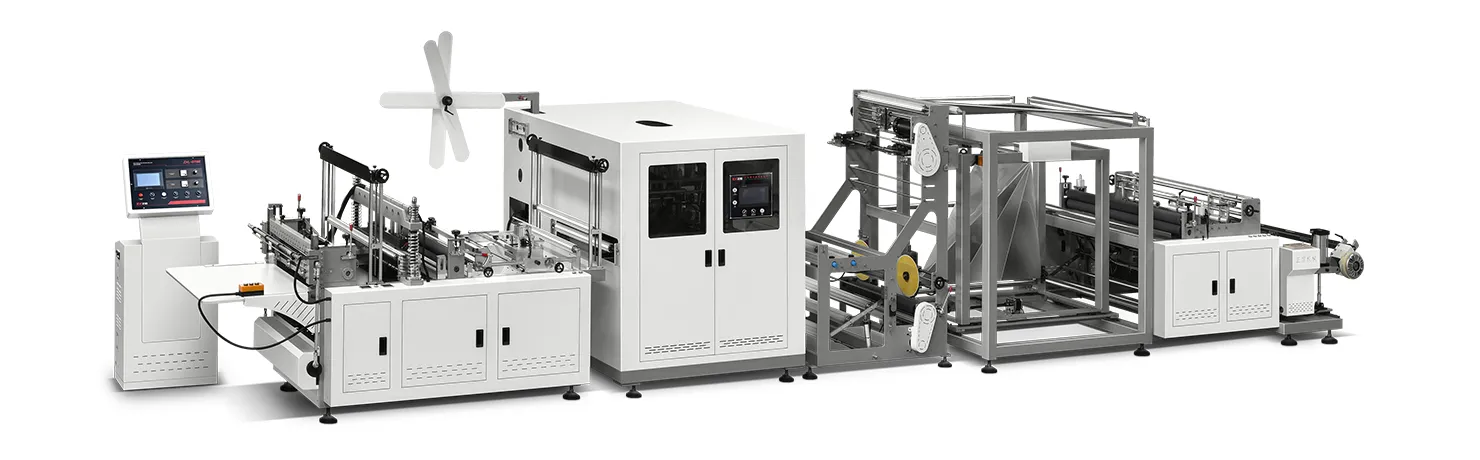
सर्वश्रेष्ठ अल्ट्रासोनिक सेटिंग एक मान्य प्रक्रिया विंडो है, न कि कोई सार्वभौमिक संख्या। Zhengxin अल्ट्रासोनिक सिस्टम, हॉर्न और एन्विल पैटर्न, वेब दबाव और लाइन गति को वास्तविक PP गैर-बुने हुए संरचना के अनुसार समायोजित करता है, फिर ISO 9073-3 जैसे सहमत तन्यता विधि के साथ तैयार नमूनों से सीम की पुष्टि करता है।.
निम्नलिखित इंजीनियरिंग विधि दिखाती है कि वह विंडो कैसे बनाई जाए, 20 kHz और 35 kHz प्लेटफ़ॉर्म की तुलना कैसे की जाए, सामान्य दोषों को कैसे पृथक किया जाए, और मापनीय OEM या ODM स्वीकृति मानदंड कैसे लिखे जाएँ। यह यह भी बताती है कि सामग्री रिकॉर्ड, उत्पादन परीक्षण और सीम परीक्षण कैसे एक स्वीकार्य नमूने को दोहराए जाने योग्य फैक्ट्री प्रक्रिया में बदलते हैं।.
मैटेरियल से शुरू करें, जनरेटर डिस्प्ले से नहीं।
अल्ट्रासोनिक वेल्डिंग उच्च-आवृत्ति वाले यांत्रिक कम्पन को थर्मोप्लास्टिक परतों के इंटरफ़ेस पर स्थानीय गर्मी में परिवर्तित करती है। प्रतिक्रिया केवल नाममात्र GSM पर निर्भर नहीं करती। रिकॉर्ड पॉलिमर का प्रकार, बांडिंग विधि, आधार वजन, मोटाई, कोटिंग, वर्णक, पुनर्नवीनीकृत सामग्री, और मशीन की दिशा प्रत्येक अनुमोदित कपड़े के लिए। एक 60 g/m² स्पनबॉन्ड रोल और एक 60 g/m² लेमिनेटेड रोल को अलग-अलग ऊर्जा और दबाव की आवश्यकता हो सकती है क्योंकि उनके इंटरफेस एक समान तरीके से पिघलते या कंपन संचारित नहीं करते।.
- केवल छोटे हाथ से काटे गए प्रयोगशाला नमूने तक सीमित न रहें, उत्पादन रोल का उपयोग करें।.
- वर्तमान विधि का उपयोग करके आधार वजन मापें आईएसओ 9073-1 जब आपूर्तिकर्ता परिवर्तन का संदेह हो।.
- सीम की मजबूती की तुलना करने से पहले परीक्षण टुकड़ों की स्थिति की लगातार जांच करें।.
- अलग-अलग बॉडी सीम, निचले गसेट्स, मुंह की तहें और हैंडल के जोड़ अलग करें क्योंकि उनकी परतों की संख्या भिन्न है।.
- प्रत्येक अनुकूलन योग्य सामग्री परिवार को एक संक्षिप्त प्रयोग डिज़ाइन के माध्यम से अनुमोदित करें।.
वेल्ड कार्य के अनुसार आवृत्ति और पावर आर्किटेक्चर चुनें
आवृत्ति एक प्रणालीगत विशेषता है जिसमें जनरेटर, कनवर्टर, बूस्टर और हॉर्न शामिल होते हैं। यह कोई ऐसा मान नहीं है जिसे ऑपरेटरों को स्वतंत्र रूप से बदलना चाहिए। निम्न आवृत्ति वाली प्रणालियाँ आमतौर पर बड़े उपकरणों और उच्च कंपन आयाम का समर्थन करती हैं, जबकि उच्च आवृत्ति वाली प्रणालियाँ सूक्ष्म, अधिक स्थानीयकृत कार्य के लिए उपयुक्त होती हैं। सही विकल्प वेल्ड की चौड़ाई, परतों की संख्या, उत्पादन गति, ध्वनिक डिज़ाइन और उपलब्ध इंस्टॉलेशन स्थान पर निर्भर करता है।.
| अभियांत्रिकी कारक | 20 किलोहर्ट्ज़ वर्ग | 35 किलोहर्ट्ज़ वर्ग |
|---|---|---|
| आम प्रक्रिया निर्देश | बड़ा वेल्ड क्षेत्र या भारी स्टैक | छोटा, अधिक स्थानीय वेल्ड क्षेत्र |
| सापेक्ष आयाम क्षमता | आम तौर पर अधिक | आम तौर पर कम और महीन |
| टूलिंग संवेदनशीलता | सही ढंग से ट्यून किए गए बड़े उपकरणों की आवश्यकता है। | सटीक संरेखण और छोटे उपकरणों की आवश्यकता होती है। |
| चयन जोखिम | पतले कपड़े पर अत्यधिक काम | चौड़े या मोटे जोड़ पर अपर्याप्त ऊर्जा |
यह तालिका एक चयन मार्गदर्शिका है, मशीन सेटिंग नहीं। आपूर्तिकर्ता से स्थापित आवृत्ति, रेटेड पावर, ड्यूटी साइकिल, अलार्म लॉजिक और ट्रांसड्यूसर कूलिंग बताने के लिए कहें। एक प्रतिष्ठित निर्माता को यह भी बताना चाहिए कि प्रत्येक बैग शैली के लिए कौन से वेल्ड स्टेशन सक्रिय रहते हैं।.
नियंत्रित आयाम, दबाव और गति विंडो बनाएँ
किसी एक चर को अलग-थलग करके अनुकूलित न करें। आपूर्तिकर्ता के आधाररेखा से शुरू करें और आसपास एक छोटे मैट्रिक्स का परीक्षण करें। आम्प्लिट्यूड या पावर स्तर, निप दबाव, और वेब गति. हॉर्न, एनविल, परतों की संख्या और कपड़े की रोल को स्थिर रखें। प्रत्येक बिंदु पर अंतरालित दोषों को उजागर करने के लिए पर्याप्त लगातार बैग बनाएं, फिर प्रत्येक नमूने को उपयोग की गई सेटिंग्स के साथ लेबल करें।.
| परीक्षण | ऊर्जा स्तर | निप्पल दबाव | रेखा गति | जाँच क्या करें |
|---|---|---|---|---|
| A | आपूर्तिकर्ता आधाररेखा | आपूर्तिकर्ता आधाररेखा | सामान्य लक्ष्य | निरंतरता और दृश्यमानता |
| B | निचला कदम | आधाररेखा | सामान्य लक्ष्य | पील आरंभ या स्किप वेल्ड्स |
| C | उच्चतर चरण | आधाररेखा | सामान्य लक्ष्य | पतलापन, छेद, या भंगुरता |
| D | चयनित स्तर | निम्न और उच्च चरण | न्यूनतम और अधिकतम सहमत गति | खिड़की की स्थिरता |
अंतिम रेसिपी को दोनों विफलता सीमाओं से दूर रखना चाहिए। यदि एक छोटा सा परिवर्तन अस्वीकृति का कारण बनता है, तो वह सामान्य रोल परिवर्तन के लिए पर्याप्त मजबूत नहीं है। जब नियंत्रण प्रणाली इसका समर्थन करती हो, तो स्वीकृत रेसिपी को उत्पाद कोड के अनुसार HMI में संग्रहीत करें।.
हॉर्न, एनविल, संरेखण और थर्मल ड्रिफ्ट का निरीक्षण करें
एक पैरामीटर परिवर्तन क्षतिग्रस्त टूलिंग की मरम्मत नहीं कर सकता। असमान घिसाव, संकुचित फाइबर, संदूषण, ढीलापन, रनआउट, और एक संपर्क पैटर्न जो एक तरफ से गहरा हो, की जाँच करें। सिंगा-से-अँविल समांतरता, उभार ज्यामिति, बेयरिंग स्थिति, और निप लोडिंग ऊर्जा को पूरी सीम में समान रूप से वितरित करना चाहिए। घिसा हुआ पैटर्न बारी-बारी से मजबूत और कमजोर स्थान बना सकता है, जिन्हें औसत माप छिपा सकते हैं।.
- फुटप्रिंट की जांच करने के लिए ट्रांसफर फिल्म या किसी अन्य स्वीकृत संपर्क-जांच विधि का उपयोग करें।.
- नमूने वाले पहिये को उसके काम करने वाले किनारों को गोल किए बिना साफ करें।.
- घटक प्रतिस्थापन के बाद फास्टनर टॉर्क और ध्वनिक स्टैक ट्यूनिंग की पुष्टि करें।.
- थर्मल ड्रिफ्ट प्रकट करने के लिए रिकॉर्ड करें ठंडे आरंभ के परिणाम और निरंतर उत्पादन के बाद के परिणाम।.
- यदि जनरेटर ओवरलोड, आवृत्ति ट्रैकिंग त्रुटियाँ, या असामान्य शोर रिपोर्ट करता है तो रुकें।.
OEM और ODM परियोजनाओं में दिखावट या भार वितरण के लिए अनुकूलन योग्य एनविल पैटर्न की आवश्यकता हो सकती है। सुनिश्चित करें कि टूलिंग इच्छित आर्टवर्क-रहित और मुद्रित कपड़े के क्षेत्रों के साथ संगत हो, क्योंकि स्याही या लैमिनेशन इंटरफ़ेस को बदल सकता है।.
दोहराए जाने योग्य परीक्षण से सीम की मजबूती परिभाषित करें
दृश्य निरीक्षण आवश्यक है लेकिन अपर्याप्त है।. आईएसओ 9073-3:2023 25 मिमी या 50 मिमी के नमूनों का उपयोग करके गैर-बुने हुए कपड़ों की तोड़ने की शक्ति और लम्बाई में वृद्धि के लिए एक पट्टी विधि प्रदान करता है।. एएसटीएम डी5035-11(2024) इसमें गैर-बुने हुए कपड़ों पर लागू कट-स्ट्रिप प्रक्रिया भी शामिल है। कोई भी मानक स्वचालित रूप से तैयार बैग की स्वीकृति सीमा को परिभाषित नहीं करता है, इसलिए खरीदार और आपूर्तिकर्ता को नमूने की अभिविन्यास, चौड़ाई, कंडीशनिंग, ग्रिप स्पेसिंग, परीक्षण गति, नमूनों की संख्या और पास नियम पर सहमत होना चाहिए।.
- बिना सीवन वाली आधार सामग्री का मशीन और क्रॉस दिशाओं में परीक्षण करें।.
- वेल्डेड नमूने का परीक्षण इस प्रकार करें कि सीम केंद्रित हो और सहमत दिशा में भार लगाया जाए।.
- रिकॉर्ड करें चरम बल, लम्बाई में वृद्धि, और विफलता का प्रकार।.
- रिपोर्ट करें कि विफलता बेस फैब्रिक में हुई, वेल्ड के किनारे पर हुई, या वेल्ड के माध्यम से हुई।.
- बैग लोड आवश्यकता और सत्यापित उत्पादन डेटा के आधार पर स्वीकृति सीमाएँ निर्धारित करें।.
एक सीम जो मजबूत दिखती है लेकिन कम भार पर लगातार पास के कपड़े को फाड़ देती है, स्वचालित रूप से स्वीकार्य नहीं है। पूरे बैग के डिज़ाइन, हैंडल की ज्यामिति और भार पथ का मूल्यांकन किया जाना चाहिए।.
सही चर को ठीक करने के लिए दोष पैटर्न का उपयोग करें
| निरीक्षित दोष | संभावित दिशा | पहले चेक |
|---|---|---|
| उखड़ता या अधूरा बंधन | कम प्रेषित ऊर्जा या खराब संपर्क | परतों की संख्या, दबाव, गति, संरेखण, घिसा हुआ अँविल |
| छेद या कटी हुई सिलाई | अतिरिक्त ऊर्जा या केंद्रित दबाव | आवृत्ति, गति, तीक्ष्ण टूलिंग, वेब तनाव |
| अंतरालिक कमजोर खंड | रनआउट, तनाव परिवर्तन, संदूषण | बेयरिंग, वेब मार्गदर्शन, रोल की गुणवत्ता, टूलिंग की स्वच्छता |
| ठंड में दमदार शुरुआत, गर्मी में कमजोर प्रदर्शन | तापीय या ध्वनिक विचलन | कूलिंग, ड्यूटी साइकिल, स्टैक ट्यूनिंग, जनरेटर अलार्म |
संभावित तंत्र की पहचान होने के बाद एक समय में केवल एक नियंत्रित कारक बदलें। इससे समस्या निवारण के साक्ष्य उपयोगी बने रहते हैं और ऑपरेटर अत्यधिक ऊर्जा का उपयोग करके यांत्रिक दोषों को छिपाने से बचते हैं।.
Zhengxin को अपनी कपड़ा विनिर्देश, बैग का ड्राइंग, सीम का स्थान, लक्षित गति और लोड आवश्यकताएँ भेजें। हमारी इंजीनियरिंग टीम आपकी उत्पादन लाइन जारी होने से पहले एक अनुकूलन योग्य अल्ट्रासोनिक समाधान कॉन्फ़िगर कर सकती है और OEM या ODM सत्यापन योजना का दस्तावेजीकरण कर सकती है।.

 हिन्दी
 English
 العربية
 Español
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 বাংলা