El OEE resulta útil en una línea de fabricación de bolsas no tejidas únicamente cuando el tiempo, la velocidad, el recuento total, el recuento de productos en buen estado y los desechos se miden dentro del mismo marco de producción. Lo primero no es calcular un porcentaje, sino ponerse de acuerdo sobre cuál era la producción prevista para la línea, dónde se cuentan las bolsas y qué factores influyen en cada cifra.
Por qué dos equipos pueden registrar un OEE diferente para el mismo turno
Un supervisor deduce los tiempos de cambio de la duración prevista de la producción. Otro los incluye como pérdida de disponibilidad. La interfaz hombre-máquina (HMI) cuenta cada pieza cortada, mientras que el departamento de calidad solo cuenta las bolsas empaquetadas. Los residuos de la puesta en marcha van a parar a un contenedor de reciclaje y desaparecen del informe. Una falta de material de cinco minutos se registra como mantenimiento porque se detuvo la máquina. Ambos equipos pueden calcular un porcentaje claro, pero ninguna de las cifras puede ser auditada.
ISO 22400-2 define los indicadores clave de rendimiento (KPI) de las operaciones de fabricación y describe las fórmulas, los elementos, las unidades y el comportamiento temporal. No establece una política comercial única para todas las fábricas. Cada planta debe seguir publicando su propio diccionario de datos y aplicarlo de forma coherente.
Define el límite de medición antes de la fórmula
Elige primero la unidad de trabajo. Puede ser solo la máquina de fabricación de bolsas o la línea completa, desde la alimentación por rollos hasta la pila de productos aceptados. No cambies los límites entre turnos. Si una estación de perforación o de asas fuera de línea limita los envíos, el OEE de la máquina por sí sola puede parecer bueno, mientras que los pedidos siguen retrasándose.
| Campo | Definición de «congelar» | Fuente de las pruebas |
|---|---|---|
| Tiempo de producción previsto | Intervalo programado tras las exclusiones indicadas | Horario aprobado de turnos y pedidos |
| Duración | Tiempo previsto menos tiempo de parada registrado | Historial de estados del PLC más motivo indicado por el operador |
| Tiempo de ciclo ideal | Tiempo validado por bolsa para un producto concreto | Prueba de receta o de capacidad aprobada |
| Recuento total | Todas las unidades que pasan por un punto de recuento físico | Conciliación de caja |
| Buen recuento | Unidades aceptadas en el mismo límite | Registro de calidad y embalaje |
En el registro deben figurar el tipo de bolsa, el tamaño, el tejido, la alineación del estampado, el proceso de fabricación de las asas y el número de unidades por paquete. En un turno mixto no se debe utilizar un tiempo de ciclo ideal, a menos que el cálculo se pondere en función de los tiempos de producción reales de cada producto.
Utiliza los tres factores sin ocultar sus entradas
La estructura habitual es la siguiente:
- Disponibilidad = Tiempo de funcionamiento ÷ Tiempo de producción previsto
- Rendimiento = Tiempo de ciclo ideal × Recuento total ÷ Tiempo de ejecución
- Calidad = Número de unidades en buen estado ÷ Número total de unidades
- OEE = Disponibilidad × Rendimiento × Calidad
Mantén la coherencia en las unidades de medida. Si el tiempo de funcionamiento se expresa en minutos y el tiempo de ciclo ideal en segundos por bolsa, convierte una de las unidades antes de realizar el cálculo. Un resultado de OEE superior al 100 % suele indicar un tiempo de ciclo ideal incorrecto, límites mezclados, recuentos duplicados o un error en las unidades de medida.
Consideremos un turno ilustrativo con 420 minutos previstos, 45 minutos de paradas, un ciclo ideal aprobado de 0,60 segundos por bolsa, un total de 32 000 bolsas y 30 720 bolsas en buen estado. La disponibilidad es del 89,3 %, el rendimiento del 85,3 %, la calidad del 96,0 % y el OEE ronda el 73,1 %. Estas cifras solo sirven para ilustrar el cálculo; no constituyen compromisos de rendimiento por parte de Zhengxin ni objetivos del sector.
Contabilizar la producción válida cuando se cumplan los requisitos del cliente
La cifra de producción más útil suele ser bolsas en buen estado por hora programada, y no solo el OEE. Una bolsa no debe considerarse apta simplemente por haber pasado por la cortadora. Si el pedido requiere un asa incorporada, una impresión registrada, un número específico de unidades por pila o una operación fuera de línea, el punto de aceptación debe incluir esa condición.
Al finalizar cada trabajo, comprueba tres datos:
- Datos de entrada o cálculos teóricos basados en la longitud de tela consumida.
- Recuento total de la máquina en el sensor definido.
- Cantidad aceptada embalada, más los rechazos clasificados y el trabajo en curso.
Un valor faltante es un problema relacionado con los datos. No lo distribuyas automáticamente entre las categorías de datos descartados conocidas.
Crea un árbol de pérdidas que los operadores puedan utilizar realmente
Diez motivos claros para detener la máquina son mejores que cincuenta códigos que se solapan. Anota primero el síntoma y, después, investiga la causa. Es posible que un operario sepa que la banda se ha desviado o que la alimentación de la manivela se ha detenido; sin embargo, al analizar posteriormente la causa raíz, se puede descubrir que el problema se debe a un enredo del material, a un sensor, a la presión del aire o a un error de configuración.
| Familia Loss | Ejemplo de evento observable | No lo confundas con |
|---|---|---|
| Parada de la maquinaria | Alarma del motor o activación por ultrasonidos | Cambio de herramienta programado |
| Instalación y ajuste | Cambio de tamaño de bolsa o de utillaje | Producción inicial no registrada |
| Retraso importante | No hay lista aprobada en la línea de salida | Fallo en la alimentación de la máquina |
| Pequeña parada | Corrección de atascos cortos o acumulaciones | Velocidad constante reducida |
| Defecto de proceso | Costura débil durante el funcionamiento estable | Residuos de la fase de puesta en marcha |
| Rendimiento reducido | Bolsas rechazadas antes de alcanzar una producción estable | Ejemplos de configuración aceptados |
Utiliza un umbral que la planta pueda registrar de forma fiable y manténlo sin cambios el tiempo suficiente para poder comparar períodos.
Analiza los datos antes de mejorar la máquina
Para un pedido representativo, compara los eventos del PLC, los recuentos de la HMI, el consumo de bobinas, las hojas de calidad, los registros de embalaje y el registro del operario. Observa el reloj de la línea durante un breve periodo de tiempo. Busca microparadas que falten, códigos de motivo simultáneos, recuentos que continúen durante la producción de productos rechazados y modificaciones manuales sin rastro.
A continuación, clasifica las pérdidas en minutos y las bolsas en buen estado perdidas. No empieces por el porcentaje más alto del panel de control. Una corrección recurrente de 20 segundos en la pila puede consumir más capacidad que una avería grave. Un factor de calidad bajo puede deberse a un problema de medición o de material, más que a la velocidad de la máquina.
Qué enviar a un proveedor de maquinaria para que realice una revisión útil
Un fabricante no puede determinar un porcentaje. Envía el modelo y el número de serie de la máquina, el plano de la bolsa, las especificaciones del tejido, la fórmula aprobada, el calendario de turnos, el informe de alarmas, los recuentos totales y de productos en buen estado, las categorías de desechos, fotos de muestras y la política de cálculo exacta. De este modo, un proveedor podrá diferenciar las cuestiones relacionadas con la máquina, el material, el método y la medición.
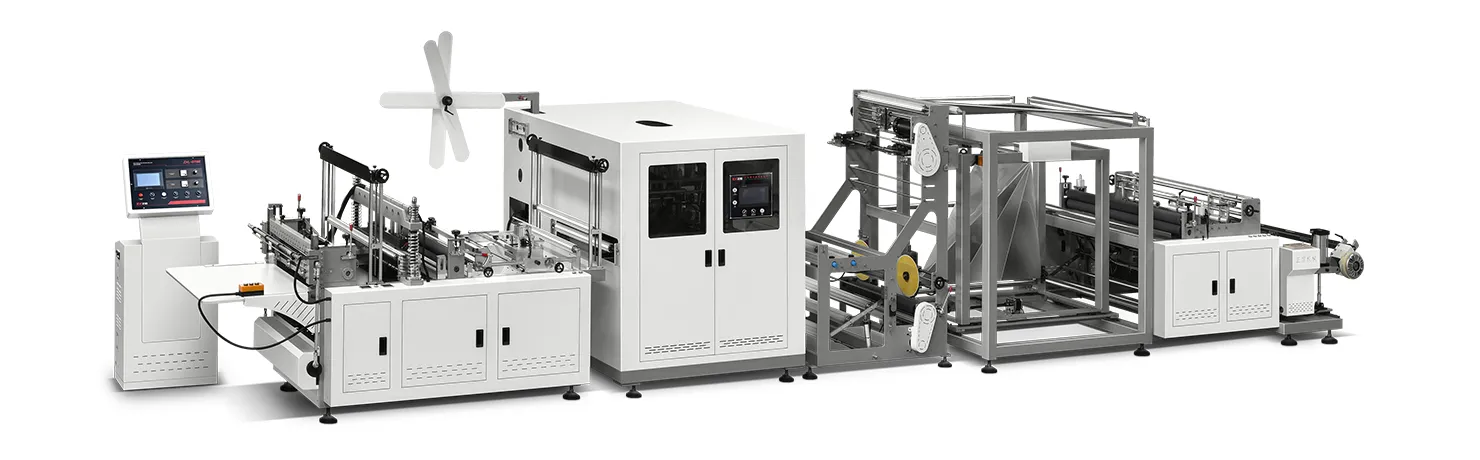
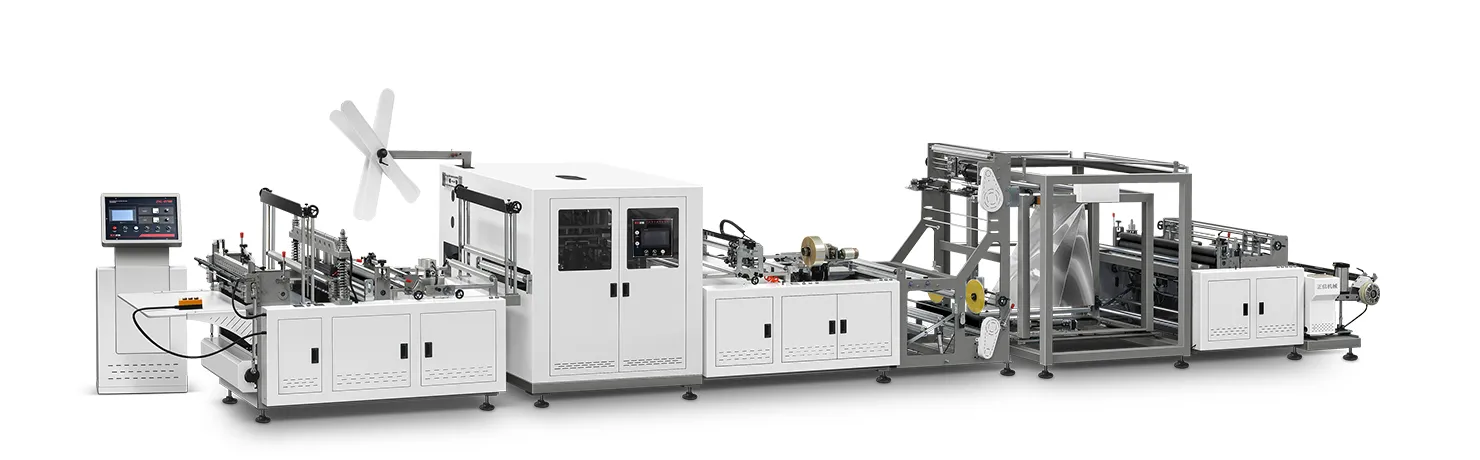
Zhengxin puede analizar estos datos comparándolos con la configuración de la línea OEM o personalizable suministrada y ayudar a definir una prueba específica. El resultado esperado es un plan de pruebas y una lista reducida de mecanismos de pérdida verificados, no una promesa genérica de aumentar la OEE.
 Español
 English
 العربية
 Русский
 O‘zbekcha
 Қазақ тілі
 Português (AO90)
 Tiếng Việt
 (فارسی (افغانستان
 Kiswahili
 አማርኛ
 தமிழ்
 Bahasa Indonesia
 اردو
 हिन्दी
 বাংলা